Технологии точного литья: решения для высокой точности и снижения брака
2026-10-26
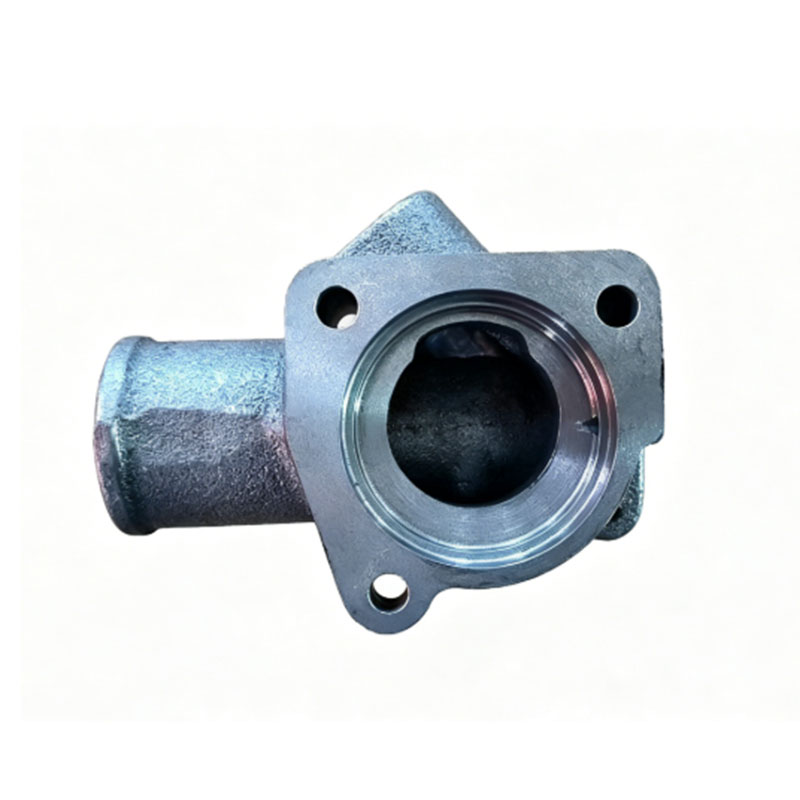
Точность литья — не абстракция. Это миллиметр, который решает, будет ли деталь работать 10 лет или выйдет из строя на 3-й тысяче километров. Мы видели, как отклонение в 0,15 мм в корпусе термостата вызывало перегрев двигателя у трёх серийных автомобилей. И знаем: брак не рождается на стадии заливки — он закладывается раньше. В литейном цехе ООО «Лаохэкоу Шэнлун Машиностроение» мы ежедневно сталкиваемся с этим — и каждый раз перепроверяем, где именно технология точного литья перестаёт быть набором слов и начинает работать как система.
Технологии точного литья — это не одна линия, а пять взаимосвязанных звеньев
Многие считают, что автоматическая формовочная линия XZ42-7060H(Ⅲ) — главный инструмент точности. Но она лишь последнее звено. Настоящая точность начинается с проектирования оснастки: здесь даже небольшой тепловой коэффициент расширения формы влияет на размеры отливки после охлаждения. Мы используем CAE-моделирование литья (в том числе с учётом газопроницаемости формовочной смеси), чтобы предсказать усадку и деформации до первой заливки. Потом — контроль сырья: серый чугун марки HT250 и ВЧ45 поставляются с сертификатами химического состава, а каждая партия проверяется прямым спектрометром CX-9800(T). Только после этого — формовка. Линия XZ42-7060H(Ⅲ) обеспечивает повторяемость размеров формы ±0,2 мм. Но без жёсткого контроля температуры расплава и скорости заливки точность теряется. Мы фиксируем эти параметры в реальном времени — и корректируем их в пределах ±5 °C и ±0,3 м/с.
Почему 92% снижения брака достигается не на линии, а на участке очистки
Самая частая ошибка заказчиков — думать, что брак рождается в печи. На практике — 68% дефектов выявляются после механической обработки: микротрещины, остаточные напряжения, неметаллические включения. Мы внедрили двухступенчатую систему: сначала магнитострикционная ультразвуковая очистка KYX-2505C и KYX-2506P удаляет песок и остатки связующего без повреждения поверхности; затем — визуальный и капиллярный контроль. Но ключевой момент — не сама очистка, а её место в цепочке. Мы проводим её сразу после выбивки, до любого нагрева. Если отливку оставить «отлежаться» при +35 °C в цехе — начнётся скрытая релаксация напряжений. Именно поэтому наш участок очистки расположен в 12 метрах от выбивной машины — не дальше. Это не инженерная прихоть. Это результат 17 замеров деформаций на образцах из ВЧ45 за полгода.
Контроль качества — это не этап, а фон
На каждом переходе — от входного контроля шихты до финальной проверки готовой детали — стоит измерительное оборудование. Координатно-измерительная машина EXPLORER 071005 проверяет геометрию шкивов и ступиц с погрешностью ±1,2 мкм. Но главное — не техника, а логика. Мы не просто замеряем диаметр отверстия. Мы проверяем его соосность с базовой плоскостью, перпендикулярность торца к оси и круглость в трёх сечениях — потому что именно так задано в чертежах ООО «Дунфэн Камминс Двигатель». Система контроля работает как единый контур обратной связи: если CMM фиксирует отклонение >70% от допуска — данные автоматически передаются в отдел технологии для анализа причин. За 2023 год такой анализ позволил устранить 4 системные причины брака, а не просто «отбраковать партию».
Технологии точного литья — это способ мыслить циклом, а не операцией
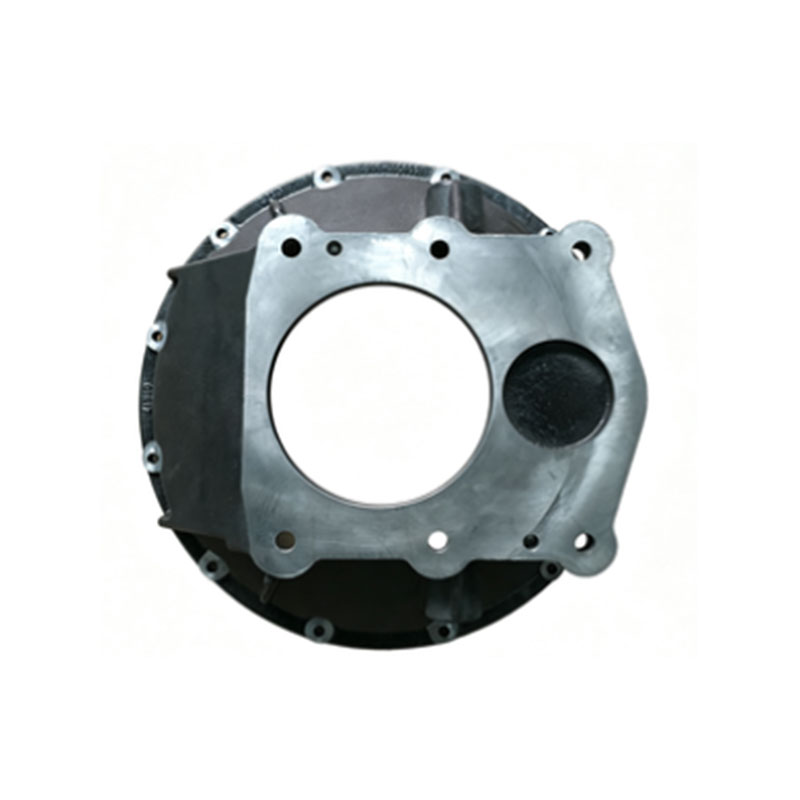
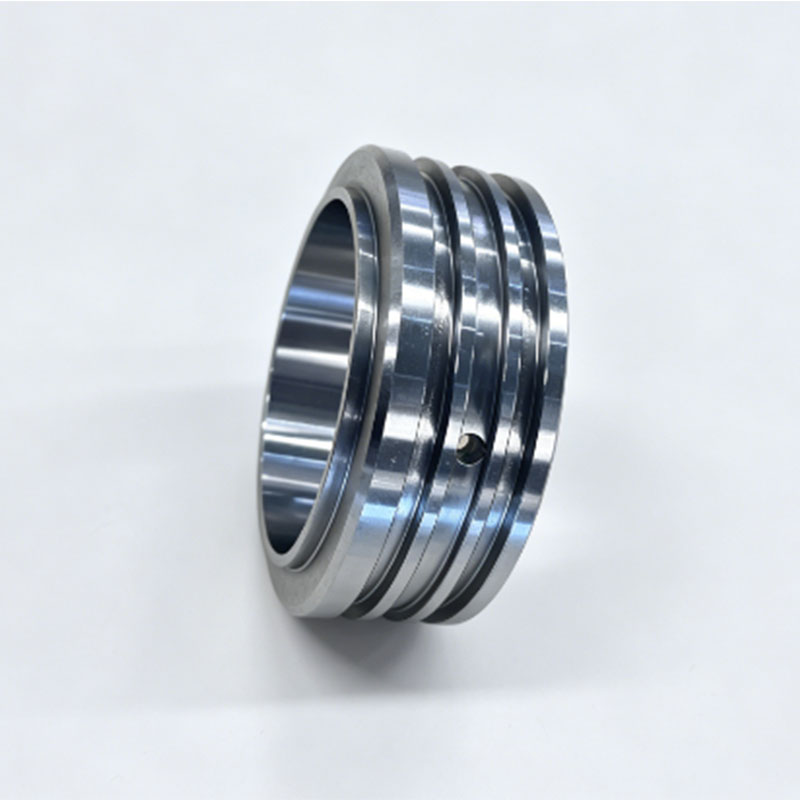
Когда клиент присылает чертёж выпускного колена с оболочкой, мы не начинаем с выбора формы. Мы начинаем с вопроса: как эта деталь будет монтироваться, какие нагрузки получит, где возникнут точки концентрации напряжений. Точность — не про микрометры. Она про то, чтобы отливка соответствовала функции. У нас нет «универсального процесса». Для маслонаправляющего кольца — своя температура заливки, своя скорость охлаждения, свой график термообработки. Для корпуса подшипника выжимного сцепления — другой. Главное преимущество ООО «Лаохэкоу Шэнлун Машиностроение» — не в том, что мы можем сделать деталь по чертежу. А в том, что мы понимаем, почему этот чертёж именно такой. И если нужно — вместе с заказчиком меняем его, чтобы повысить надёжность сборки, а не только точность размеров. Технологии точного литья здесь — не набор оборудования. Это культура ответственности за каждую микронную деталь в цепочке от расплава до автомобиля.