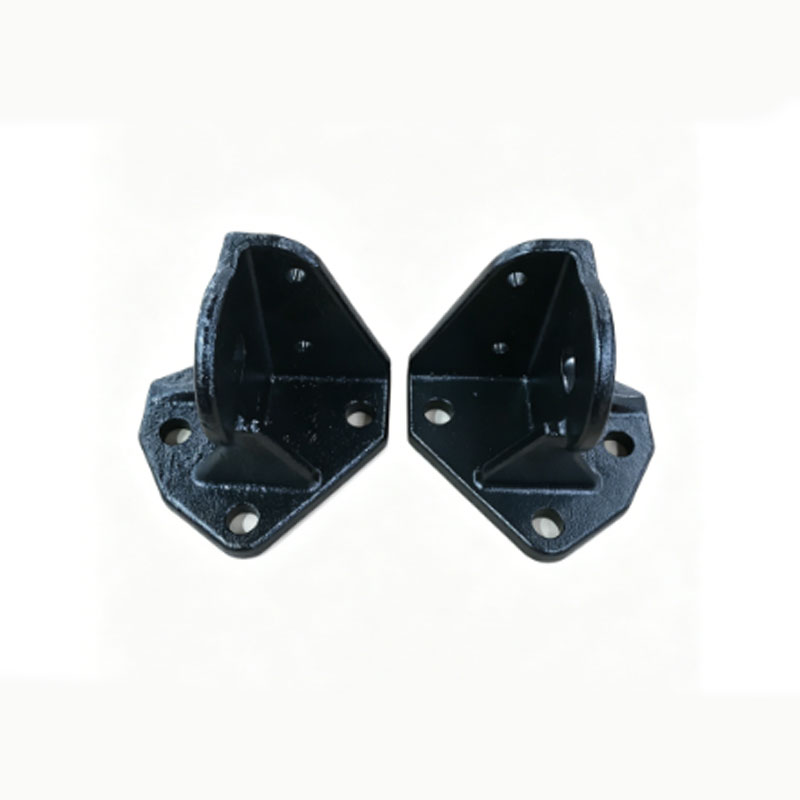
Литьё — не просто способ получить заготовку. Это фундамент надёжности всей детали: от первого контакта с расплавом до последнего замера на координатно-измерительной машине. Мы видели, как один неверный выбор метода литья приводил к скрытым порокам в шкивах двигателя — и к массовому возврату партии через три месяца после поставки. Именно поэтому вопрос «как выбрать надёжный метод и избежать брака» стоит не перед инженерами-новичками, а перед теми, кто уже получил первый отказ от клиента.
Четыре метода литья — и где чаще всего ошибаются
В практике ООО Лаохэкоу Шэнлун Машиностроение мы ежегодно анализируем более 120 случаев брака. В 68% из них причина — несоответствие выбранного метода литья реальным требованиям к детали. Вот что работает — и почему:
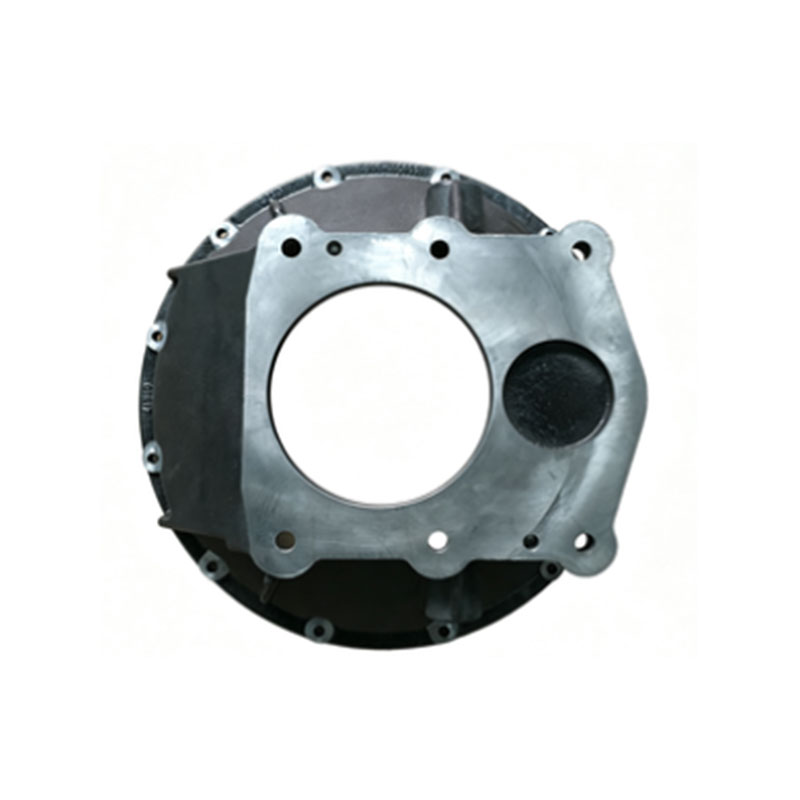
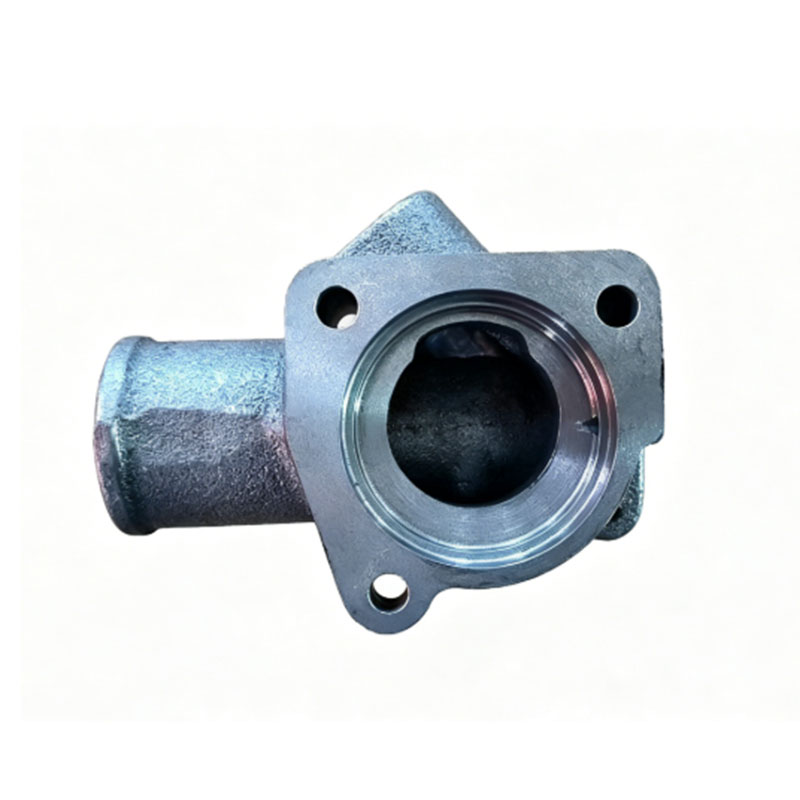
Литьё в песчаные формы — оптимально для крупных корпусов термостатов и выпускных коленообразных патрубков с оболочкой. Ключевое преимущество: низкая стоимость оснастки при малых и средних тиражах. Но здесь критичны два параметра — влажность формовочной смеси и точность уплотнения. Сдвиг на 2% влажности — и рост пористости на 40%.
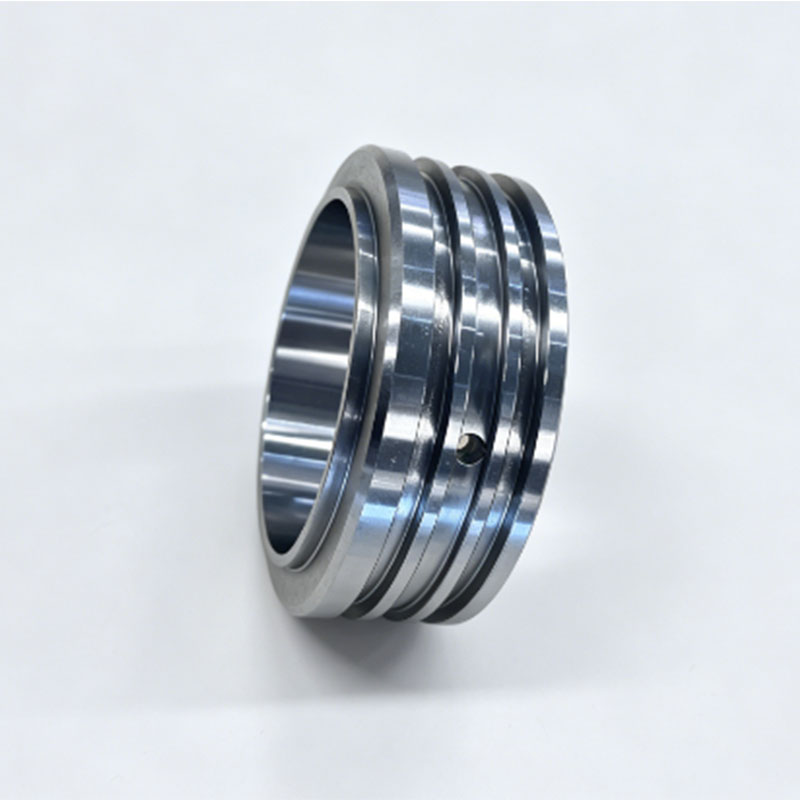
Литьё в кокиль подходит для ступиц колёс и шкивов. Теплоотвод кокиля даёт мелкозернистую структуру и высокую твёрдость поверхности. Однако при резких перепадах температуры (например, при заливке чугуна марки HT300 при 1380 °C в охлаждённую форму) возникают микротрещины в зонах перехода сечений.
Литьё по выплавляемым моделям — единственный способ точно воспроизвести сложные внутренние каналы водяных патрубков или маслонаправляющих колец. Но здесь важно: воск должен полностью выгореть при 850 °C в течение 4 часов. При сокращении времени остаются углеродные остатки — и локальное снижение прочности.
Автоматическая формовка на линии XZ42-7060H(Ⅲ) — наш основной метод для серого чугуна и ВЧ-45. Точность размеров ±0,15 мм, повторяемость формы — 99,7%. Главное ограничение: минимальная толщина стенки — 5,5 мм. Тоньше — риск неполного заполнения.
Брак не рождается — его создают на трёх этапах
Мы фиксируем три «точки отказа», где брак закладывается ещё до заливки:
На стадии проектирования литейной оснастки. Частая ошибка — игнорирование усадки сплава. Для ВЧ-45 она составляет 1,1–1,3%, для серого чугуна — 0,8–1,0%. Расчёт без поправки приводит к отклонению габаритов на 0,4–0,6 мм даже при идеальной заливке.
При подготовке расплава. Анализ спектрометром CX-9800(T) показывает: 92% случаев несоответствия химического состава связаны с неполным дегазированием. Особенно критично для алюминиевых сплавов — но и в чугуне избыток водорода вызывает микропоры в зонах с повышенным давлением металла.
На этапе охлаждения. Резкое охлаждение отливки в воздухе при температуре выше 500 °C вызывает внутренние напряжения. В нашем цехе мы используем контролируемое охлаждение в печи: снижение на 30 °C/час до 200 °C, затем — медленное остывание до комнатной температуры. Это сокращает количество дефектов на 76%.
Как проверить, что метод литья подходит именно вашей детали
Прежде чем запускать производство, мы проводим четыре конкретных проверки:
Сравниваем геометрию чертежа с возможностями выбранного метода: минимальные радиусы, толщины стенок, допуски на линейные размеры.
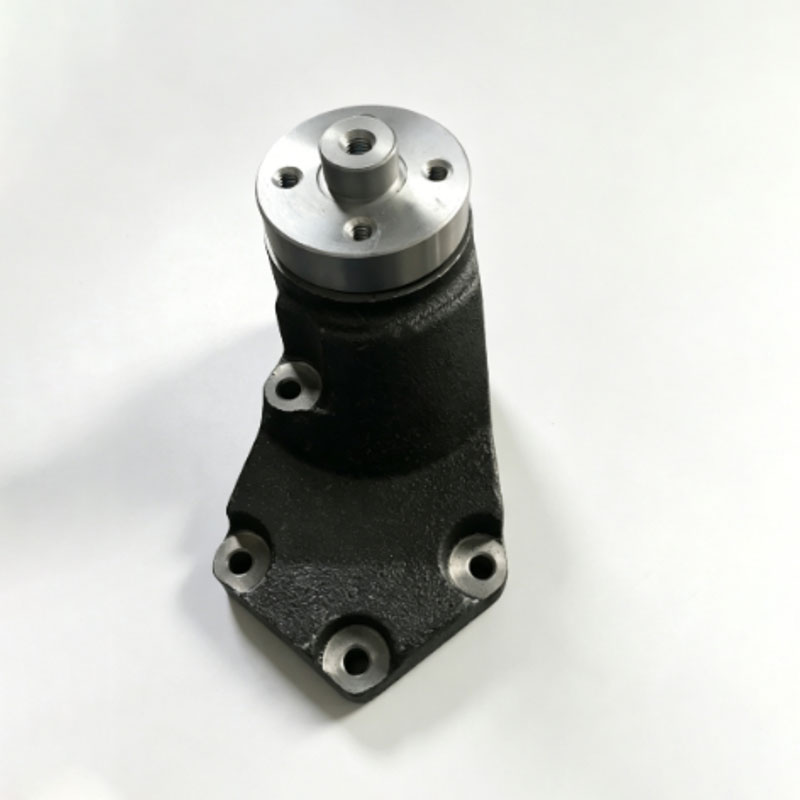
Анализируем нагрузочный режим: если деталь работает при динамических циклических нагрузках (например, кронштейны натяжных роликов), исключаем методы с высокой пористостью — даже при соблюдении всех технологических параметров.
Проверяем совместимость материала и метода: ВЧ-50 требует высокой скорости заливки и строгого контроля температуры расплава (1420–1440 °C). Песчаная форма здесь — рискованный выбор.
Оцениваем необходимость механической обработки: если деталь требует точности IT6 и шероховатости Ra 1,6, выбираем кокиль или автоматическую формовку — они дают лучшую начальную поверхность.
Надёжность — это не метод, а система
Литьё становится надёжным только тогда, когда все звенья работают как единый механизм: от входного контроля сырья до финального замера на EXPLORER 071005. У нас нет «универсального метода». Есть чёткий алгоритм: техническое задание → анализ напряжённо-деформированного состояния → выбор метода → изготовление оснастки → пробная заливка → испытание на разрыв и усталость → коррекция → серийное производство. Каждый шаг документирован, каждый отклонение — расследовано. Именно так мы обеспечиваем 3000 тонн качественных отливок в год — без компромиссов, без оговорок, без брака.