Корпусные детали строительной техники из точного литья для надёжности и долговечности
2026-10-26
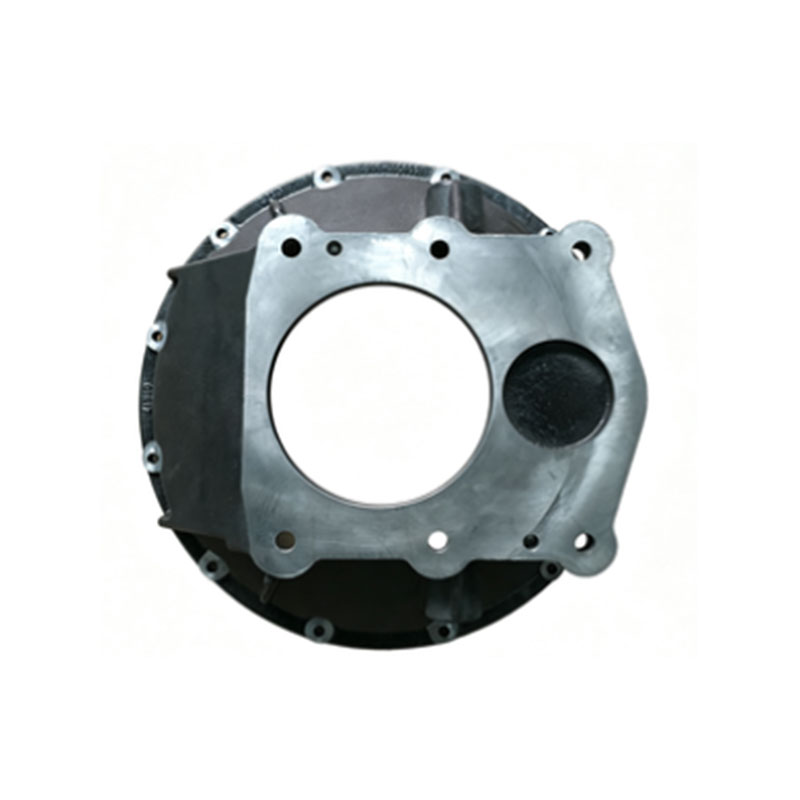
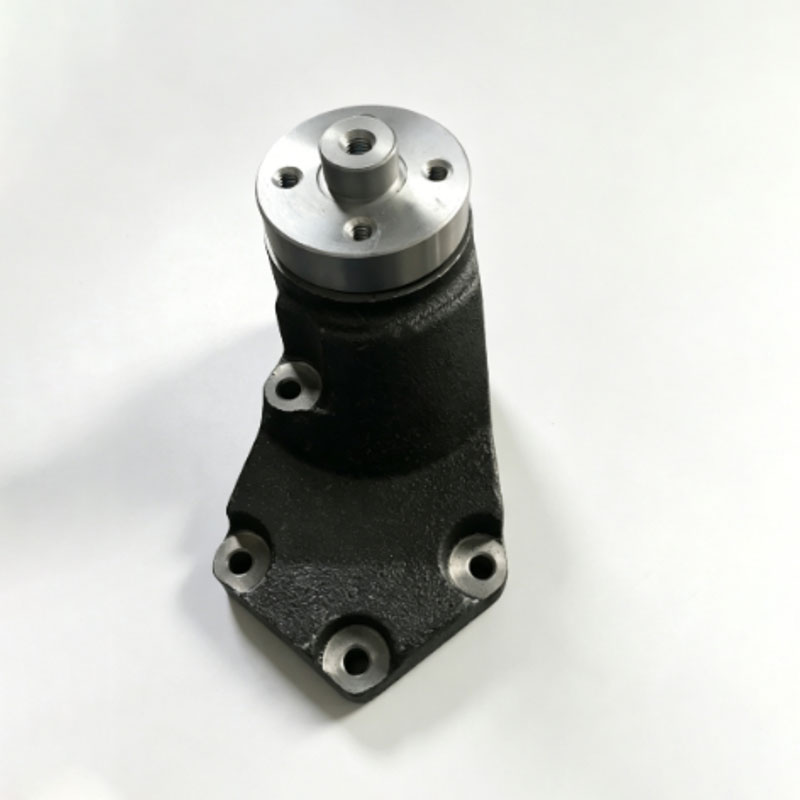
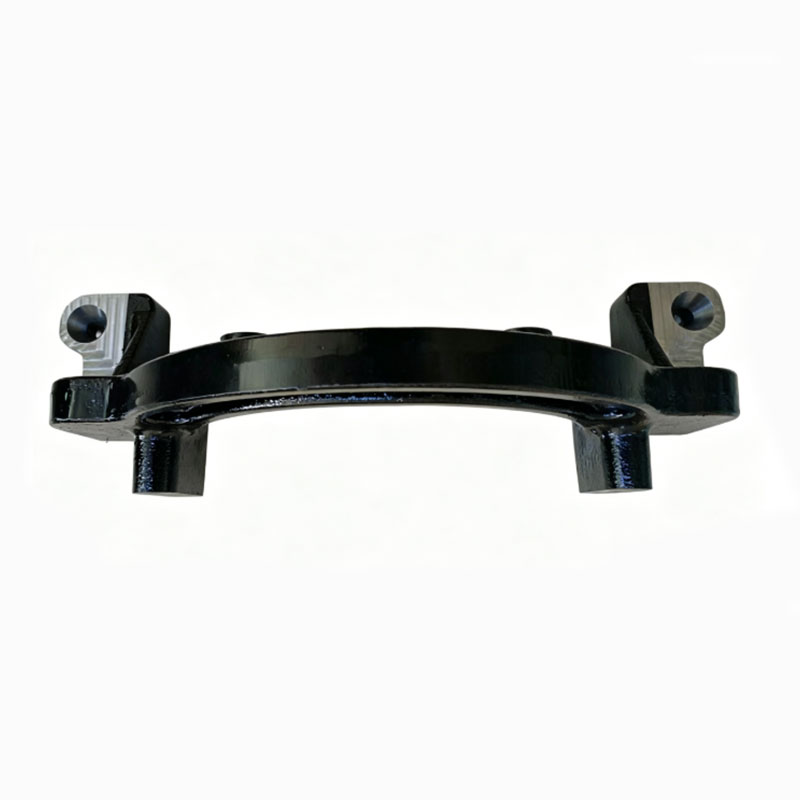
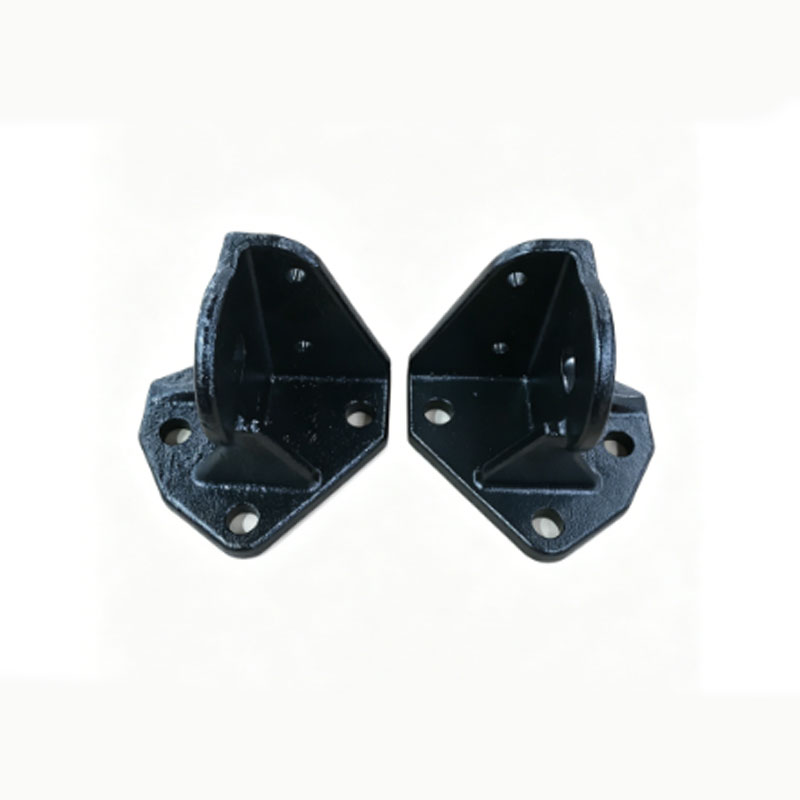
Корпусные детали строительной техники — не просто внешняя оболочка. Это несущая структура, точка сопряжения узлов, барьер против вибрации, пыли и перегрева. Их отказ редко вызывает немедленную остановку машины — но почти всегда запускает каскад скрытых повреждений: люфт в подвеске гидронасоса, утечка масла из картера, деформация кронштейна компрессора кондиционера. Мы видели это десятки раз — при анализе возвратов от клиентов Дунфэн Лунцин Пауэр и Дунфэн Камминс Двигатель. Проблема почти всегда лежит не в чертеже, а в технологии изготовления. Особенно — в литейной точности.
Точное литьё: когда «почти» недостаточно
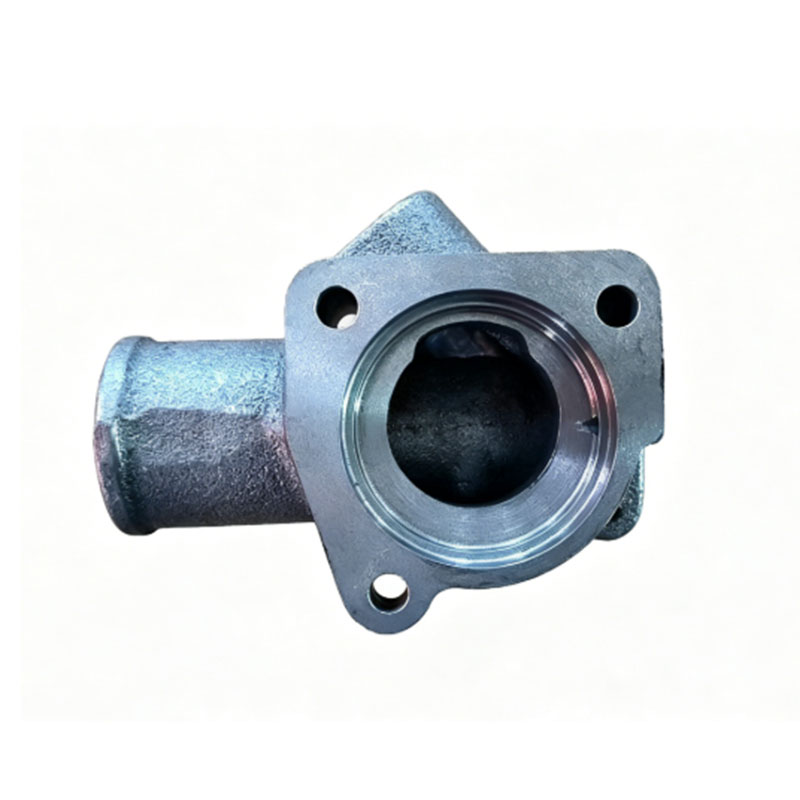
Серый чугун и ВЧ-45 — стандартные материалы для корпусных деталей строительной техники. Но их потенциал раскрывается только при соблюдении трёх условий: стабильный состав шихты, контролируемая скорость заливки и жёсткая геометрия формы. Автоматическая формовочная линия XZ42-7060H(Ⅲ) на производственной площадке ООО Лаохэкоу Шэнлун Машиностроение обеспечивает повторяемость размеров ±0,15 мм по основным базам — без ручной подгонки форм. Это критично для фланцевых соединений выпускных коленообразных патрубков с оболочкой и корпусов термостатов, где даже 0,3 мм перекоса вызывает утечку охлаждающей жидкости под давлением 1,8 бар.
Мы проверяли: отливки, изготовленные на этой линии, показали 99,2 % соответствие по толщине стенок в зоне переходов (по данным координатно-измерительной машины EXPLORER 071005). А это значит — нет «тонких мест», где при механической обработке возникает риск сквозного прожига или микротрещин при термоциклировании.
Полный цикл — от расплава до сертификата
Корпусные детали строительной техники требуют не только точного литья — они нуждаются в гарантированной прочности и стойкости к ударным нагрузкам. На заводе в Лаохэкоу реализован замкнутый цикл: литьё → термообработка → финишная обработка → контроль. Спектрометр CX-9800(T) проверяет состав каждой плавки в реальном времени — отклонение по углероду более ±0,05 % блокирует выпуск партии. После этого — ультразвуковая очистка KYX-2505C: она удаляет остатки формовочной смеси из внутренних каналов водяных патрубков и маслонаправляющих колец, что исключает засорение фильтров на первом же часу работы.
Все операции документированы. Каждая отливка получает QR-код с историей: дата плавки, номер формы, результаты спектрального анализа, данные измерений по 12 контрольным точкам. Такой подход позволяет проследить причину отказа не через три месяца, а сразу — по номеру партии.
Гибкость без потери качества
Заказчик присылает чертёж — и требует не просто «сделать», а сделать так, чтобы деталь выдержала 12 000 моточасов в условиях экскаватора-погрузчика при температуре от −40 °C до +75 °C. Тут начинается работа инженеров: адаптация угла выпрямления литниковой системы, коррекция усадочных припусков, подбор режима отжига. У нас 16 инженерно-технических специалистов — не «на бумаге», а с опытом от 7 до 22 лет в автокомпонентном литье. Они участвуют в согласовании ТЗ ещё на этапе прототипирования, а не после подписания договора.
Это не «гибкость ради гибкости». Это возможность учесть особенности конкретной машины: например, увеличить радиус закругления в зоне крепления опоры двигателя для снижения концентрации напряжений при работе на неровном грунте.
Надёжность — это не характеристика, а процесс
Корпусные детали строительной техники из точного литья не становятся надёжными сами по себе. Они становятся такими благодаря системе: от выбора сырья до логистики. На производственной площадке в Фанъине нет «отдельного» отдела качества — он встроен в каждый этап. Инспектор не просто сверяет деталь с чертежом. Он проверяет, соответствует ли фактическая твёрдость поверхности (по Роквеллу) заявленной в ТУ, проходит ли гидроиспытание корпуса отводящего патрубка при 2,5 бар в течение 5 минут без капель, совпадает ли масса готовой детали с расчётной в пределах ±0,8 %.
ООО Лаохэкоу Шэнлун Машиностроение не позиционирует себя как «ещё один литейный завод». Компания работает как технологический партнёр — помогая заказчику снизить TCO за счёт увеличения ресурса детали, сокращения простоев и минимизации доработок на сборочной линии. Потому что корпусная деталь — это не конечный продукт. Это звено в цепи надёжности всей машины.