Руководство по выбору крепежа для автомобильных кронштейнов
2026-08-22
- Критические параметры выбора крепежа для автомобильных кронштейнов
- Материалы и классы прочности: почему класса 8.8 не всегда достаточно
- Защита от коррозии: выбор покрытия для разных зон автомобиля
- Конструктивные особенности и предотвращение самоотвинчивания
- Точность изготовления и допуски: роль обработки на станках с ЧПУ
- Логистика и управление цепочками поставок
- Часто задаваемые вопросы
- Заключение: надежность начинается с правильного выбора
Критические параметры выбора крепежа для автомобильных кронштейнов
Выбор правильного крепежного элемента для автомобильных кронштейнов — это не просто вопрос подбора болта нужного диаметра. Это комплексная инженерная задача, от решения которой зависят виброустойчивость всего узла, безопасность транспортного средства и ресурс агрегата. В нашей практике мы неоднократно сталкивались с ситуациями, когда выход из строя одного недорогого винта приводил к разрушению дорогостоящего корпуса компрессора или деформации выпускного коллектора. Основная ошибка заключается в том, что специалисты по закупкам часто рассматривают крепеж как стандартизированный расходный материал, игнорируя специфические нагрузки, действующие на конкретный узел.
Автомобильный кронштейн эксплуатируется в экстремальных условиях: циклические вибрации двигателя, термическое расширение металла, воздействие агрессивных сред (масло, охлаждающая жидкость, противогололедные реагенты) и ударные нагрузки при движении по неровностям. Стандартный крепеж общего назначения здесь неприменим. Для обеспечения надежности необходимо учитывать три ключевых фактора: класс прочности материала, тип защитного покрытия и геометрию резьбового соединения. Только комплексный подход позволяет избежать усталостных трещин и самопроизвольного отвинчивания.
В данном руководстве мы разберем технические нюансы, влияющие на долговечность соединений, опираясь на опыт производства компонентов для таких предприятий, как ООО «Дунфэн Камминс». Мы покажем, как правильно интерпретировать чертежи, выбирать материалы и контролировать качество входящих поставок, чтобы ваша продукция соответствовала строгим стандартам автомобильной промышленности.
Материалы и классы прочности: почему класса 8.8 не всегда достаточно
Первый шаг при выборе крепежа — определение требуемого класса прочности. В автомобилестроении наиболее распространены метрические крепежные изделия классов прочности 8.8, 10.9 и 12.9 по стандарту ISO 898-1. Однако слепое следование маркировке «10.9» без понимания условий эксплуатации может стать критической ошибкой.
Класс прочности 8.8 (предел текучести 640 МПа) обычно применяется для малонагруженных соединений, таких как крепление пластиковых элементов кузова, легких кронштейнов электропроводки или декоративных накладок. Использование крепежа более высоких классов здесь экономически нецелесообразно и может привести к повышению хрупкости при низких температурах.
Для силовых узлов, таких как автомобильные кронштейны подвески двигателя, крепления коробок передач или опоры амортизаторов, требуется класс прочности не ниже 10.9 (предел текучести 940 МПа). Эти детали воспринимают основные динамические нагрузки от работы ДВС. На нашем производстве в Лаохэкоу для болтов класса 10.9 применяются высоколегированные стали, прошедшие термообработку (закалку и отпуск), что обеспечивает оптимальный баланс между прочностью и вязкостью. Использование дешевых аналогов без правильной термообработки может привести к разрушению болта не от предельной нагрузки, а от вибрационной усталости уже через 10–15 тысяч километров пробега.
Класс 12.9 (предел текучести 1220 МПа) применяется в критически важных соединениях, например, в креплениях шатунов или головке блока цилиндров. Здесь важна не только прочность, но и чистота структуры металла. Любая микротрещина или неметаллическое включение становится очагом разрушения. Именно поэтому при производстве таких компонентов мы проводим спектральный анализ сырья на установках CX-9800(T), чтобы исключить примеси, снижающие усталостную прочность.
Важное предупреждение: Никогда не используйте крепеж разных классов прочности в одном узле. Если затянуть один болт класса 10.9, а соседний — класса 8.8, нагрузка распределится неравномерно. Более слабый болт примет на себя избыточное напряжение и выйдет из строя первым, что приведет к перекосу кронштейна и последующему разрушению остальных соединений.
Влияние температуры на свойства металла
При выборе материала для кронштейнов, расположенных вблизи выпускной системы (например, кронштейны турбокомпрессора или теплозащитных экранов), необходимо учитывать явление температурной ползучести металла. Обычная углеродистая сталь при температурах выше 150 °C начинает терять прочность. В таких случаях мы рекомендуем использовать жаропрочные стали или специальные сплавы. Практика показывает, что применение стандартного крепежа в зоне выхлопа приводит к ослаблению затяжки уже через несколько месяцев эксплуатации из-за структурных изменений в металле.
Для проверки соответствия материалов нашим внутренним стандартам и требованиям клиентов, таких как ООО «Дунфэн Лунцин Пауэр», каждая партия сырья проходит входной контроль. Мы не принимаем металл без сертификатов на плавку, подтверждающих химический состав. Это фундаментальное правило позволяет нам гарантировать стабильность характеристик готовых автомобильных кронштейнов и крепежа к ним.
Защита от коррозии: выбор покрытия для разных зон автомобиля
Коррозия — главный враг резьбовых соединений. Окислы увеличивают объем металла, создавая внутренние напряжения, способные расколоть кронштейн, либо, наоборот, приводят к заклиниванию резьбы, делая невозможным техническое обслуживание. Выбор покрытия должен определяться зоной установки детали.
Традиционное цинкование (белое цинкование с хроматированием) обеспечивает базовую защиту и эстетичный вид, но его коррозионная стойкость ограничена. Для внутренних элементов салона или подкапотного пространства, защищенного от прямого попадания воды и грязи, этого может быть достаточно. Однако для внешних кронштейнов, подверженных воздействию дорожных реагентов, требуется более надежная защита.
Geomet и Dacromet — это современные технологии нанесения цинк-ламельных покрытий. Они обеспечивают высокую коррозионную стойкость (до 1000 часов в камере соляного тумана по стандарту ISO 9227) и, что критически важно, не вызывают водородной хрупкости высокопрочных болтов класса 10.9 и выше. В отличие от гальванического цинкования, при котором выделяющийся водород проникает в структуру стали и делает ее хрупкой, ламельные покрытия наносятся методом погружения с последующим отверждением, что полностью исключает данный риск.
Мы на собственном опыте убедились в преимуществах магнитострикционной ультразвуковой очистки деталей перед нанесением покрытия. Использование установок KYX-2505C и KYX-2506P позволяет удалить мельчайшие частицы масла и загрязнений из микротрещин и резьбы. При недостаточной подготовке поверхности покрытие ложится неравномерно, и коррозия начинается под защитным слоем, оставаясь незамеченной до момента внезапного отказа.
| Тип покрытия | Стойкость к коррозии (часы в соляном тумане) | Риск водородной хрупкости | Рекомендуемая зона применения |
|---|---|---|---|
| Цинкование (белое/желтое) | 72–120 часов | Высокий (для кл. >10.9) | Салон, сухие зоны под капотом |
| Черное оксидирование | < 24 часов (без масла) | Низкий | Внутренние механизмы, узлы трения |
| Geomet / Dacromet | 480–1000+ часов | Отсутствует | Ходовая часть, внешние кронштейны, выхлопная система |
| Цинк-никель | 500–800 часов | Средний | Тормозная система, ответственные узлы |
При заказе крепежа обязательно уточняйте метод нанесения покрытия. Для автомобильных кронштейнов, работающих в агрессивной среде, мы настоятельно рекомендуем покрытия на основе цинковых ламелей. Это увеличивает стоимость крепежа на 15–20%, но снижает риск рекламаций на порядок.
Конструктивные особенности и предотвращение самоотвинчивания
Вибрация двигателя — постоянный процесс. Даже идеально затянутое соединение со временем может ослабнуть, если не предусмотрены меры против самоотвинчивания. Существует три основных метода фиксации: механическое стопорение, химическая фиксация и использование специальных конструктивных элементов.
Механические методы включают использование пружинных шайб (шайб Гровера), зубчатых шайб или контргаек. Однако практика показывает, что пружинные шайбы малоэффективны при высоких динамических нагрузках и могут даже способствовать ослаблению соединения из-за эффекта «подпрыгивания». Зубчатые шайбы работают эффективнее, врезаясь в сопрягаемые поверхности, но они повреждают защитное покрытие деталей, открывая путь коррозии.
Химическая фиксация с помощью анаэробных герметиков-фиксаторов резьбы является одним из самых надежных решений. Герметик заполняет все микроскопические зазоры между витками резьбы, превращаясь в твердый полимер после сборки. Это исключает люфт и защищает резьбу от коррозии. При выборе фиксатора важно учитывать момент страгивания: для обслуживаемых узлов требуются составы средней прочности, для неразборных соединений — высокой.
Еще один эффективный метод — использование болтов с фланцем и насечкой под головкой. Насечка работает как стопорный элемент, предотвращая проворачивание головки болта при затяжке и эксплуатации. Это особенно актуально для крепления кронштейнов к алюминиевым блокам двигателей, где важно распределить давление по большей площади, чтобы не деформировать мягкий металл.
Распространенная ошибка: Повторное использование крепежа с нанесенным ранее фиксатором. Анаэробные составы предназначены для однократного применения. Попытка повторно использовать болт с остатками старого клея приведет к тому, что соединение не будет зафиксировано должным образом. В нашем производстве мы строго контролируем этот аспект, поставляя клиентам детали с уже нанесенным микрокапсулированным клеем (Pre-coated bolts), который активируется при завинчивании. Это упрощает сборку на конвейере и гарантирует надежность фиксации.
Точность изготовления и допуски: роль обработки на станках с ЧПУ
Качество крепежа и самого кронштейна неразрывно связано с точностью изготовления посадочных мест. Если отверстие в кронштейне имеет овальность или отклонение от перпендикулярности, болт будет работать на изгиб, а не на растяжение. Болты крайне плохо переносят изгибающие нагрузки, что приводит к быстрому усталостному разрушению.
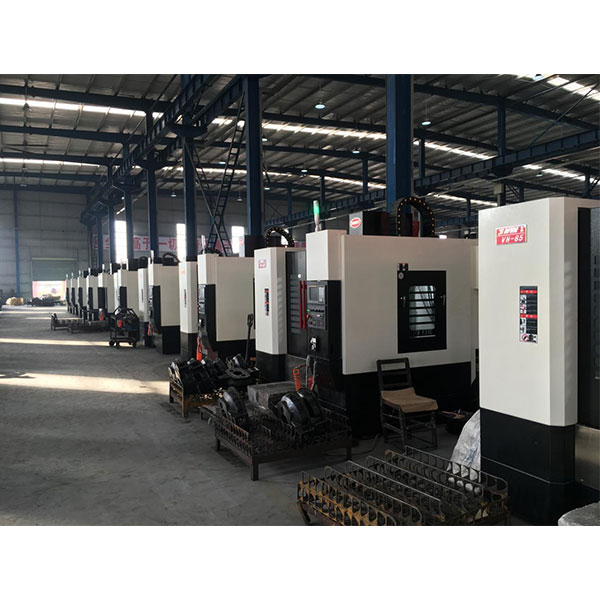
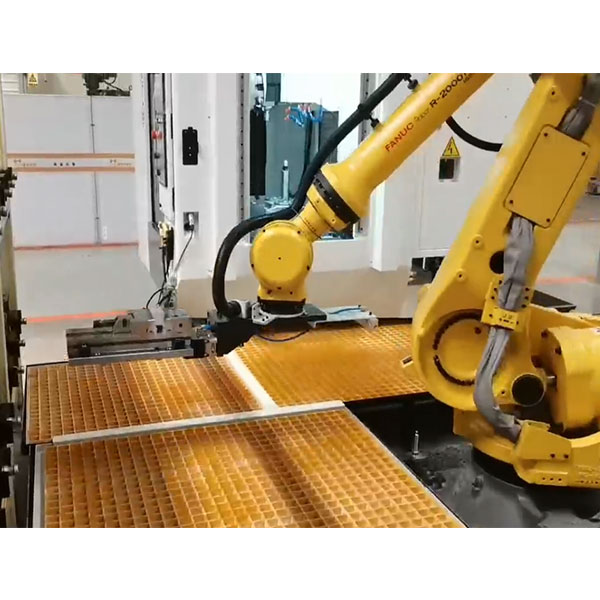
Для производства высокоточных автомобильных кронштейнов и сопутствующих деталей мы используем парк из 20 высокоскоростных прецизионных вертикальных обрабатывающих центров (модели V8B, VH85, VMC850 и другие). Это оборудование позволяет достигать допусков формы и расположения поверхностей в пределах 0,01–0,02 мм. Такая точность необходима для совпадения оси болта с осью отверстия, что обеспечивает работу соединения исключительно на растяжение.
Контроль геометрии осуществляется на координатно-измерительной машине (КИМ) EXPLORER 071005. Мы проверяем не только диаметр отверстий, но и их взаимное расположение. Даже небольшое смещение центра отверстия на 0,1 мм может привести к тому, что при сборке кронштейн придется «подтягивать» болтом, создавая начальное внутреннее напряжение. Это напряжение суммируется с рабочими нагрузками и сокращает ресурс детали в разы.
Кроме того, критически важно качество резьбы в самих кронштейнах (если она нарезается непосредственно в теле детали). Использование метчиков низкого качества или нарушение режимов резания приводят к неполному или поврежденному профилю резьбы. В таких случаях болт класса 10.9 может сорвать резьбу в алюминиевом или чугунном корпусе даже при затяжке рекомендуемым моментом. Мы решаем эту проблему путем контроля твердости материала в зоне резьбы и применения качественного инструмента из инструментальных сталей.
Логистика и управление цепочками поставок
Даже идеально спроектированный и изготовленный крепеж бесполезен, если он не доставлен вовремя или поврежден при транспортировке. Коррозия при хранении — частая проблема при нарушении логистических условий. Крепеж должен храниться в сухих помещениях, в оригинальной упаковке, защищающей от образования конденсата.
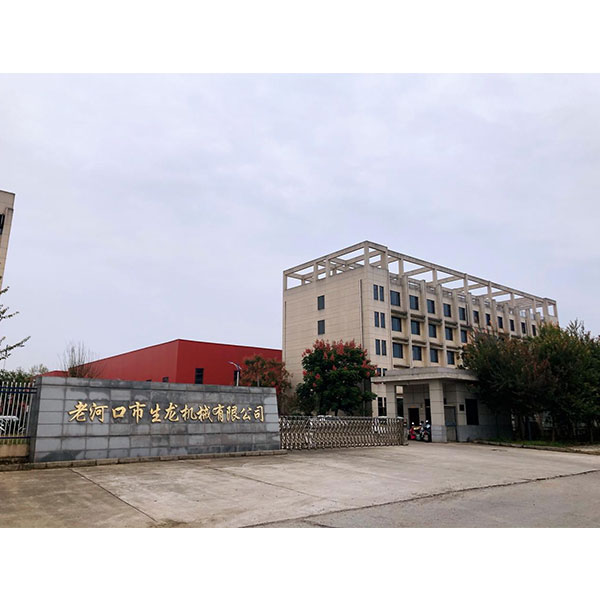
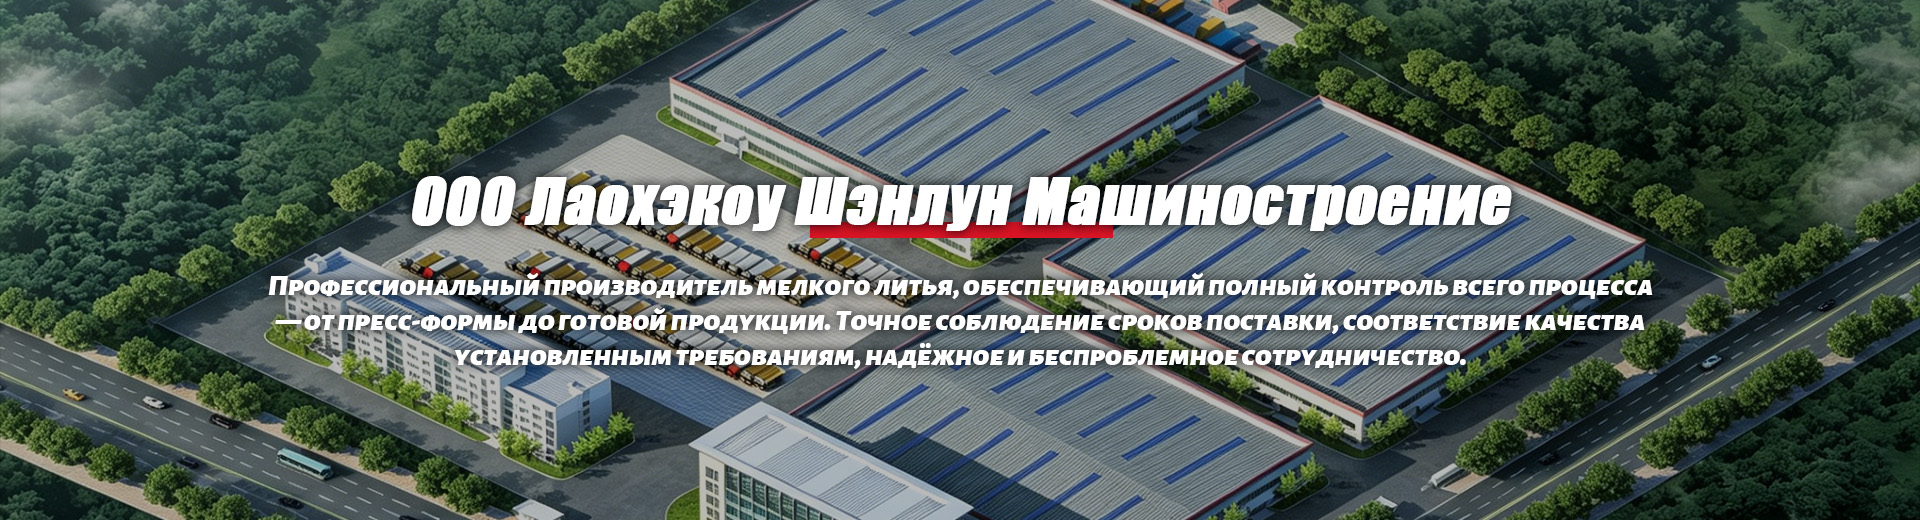
ООО «Лаохэкоу Шэнлун Машиностроение» располагает современным складским комплексом площадью 56 000 м², что позволяет нам формировать буферные запасы готовой продукции и сырья. Расположение предприятия в десяти километрах от платной автодороги Ханькоу–Шиянь обеспечивает быструю отгрузку партий любого объема. Мы понимаем, что простой конвейера автозавода обходится крайне дорого, поэтому наша логистическая система настроена на гарантированное соблюдение сроков поставок.
Мы работаем как с крупными серийными заказами, так и с индивидуальными проектами. Гибкость нашего производства, включающего литейный цех (мощность 3000 тонн в год) и цех механической обработки (до 160 тысяч комплектов деталей в год), позволяет нам оперативно адаптироваться под меняющиеся требования рынка. Будь то партия из 500 уникальных кронштейнов для прототипа или миллион стандартных деталей для серийной модели, мы обеспечиваем единый стандарт качества.
Часто задаваемые вопросы
Какой момент затяжки следует использовать для болтов кронштейнов?
Момент затяжки зависит от диаметра и шага резьбы, класса прочности болта, а также коэффициента трения в паре «болт–гайка/отверстие». Универсального значения не существует. Например, для болта M10 класса 10.9 с сухим покрытием момент может составлять около 60–70 Н·м, а для того же болта с масляным покрытием — значительно меньше, поскольку трение снижается. Всегда руководствуйтесь спецификацией автопроизводителя или рекомендациями инженера-конструктора. Использование динамометрического ключа обязательно. Перетяжка приводит к пластической деформации болта и потере упругих свойств, а недотяжка — к самоотвинчиванию.
Можно ли использовать обычные строительные болты для ремонта автомобильных кронштейнов?
Категорически не рекомендуется. Строительный крепеж часто не имеет четкой маркировки класса прочности, может быть изготовлен из низкокачественной стали без термообработки и не иметь защиты от вибрации. Автомобильные кронштейны работают в условиях высоких динамических нагрузок. Использование неподходящего крепежа создает прямую угрозу безопасности. Если оригинальный болт утерян, необходимо подобрать аналог, строго соответствующий стандартам ISO или DIN для автомобильной промышленности, с подтвержденным классом прочности.
Как часто нужно проверять затяжку крепежа на кронштейнах?
При нормальной эксплуатации и правильном первоначальном монтаже с использованием фиксирующих элементов (герметиков, самоконтрящихся гаек) повторная протяжка не требуется на протяжении всего срока службы автомобиля. Однако если применялись только пружинные шайбы или отсутствуют фиксаторы резьбы, рекомендуется проверка каждые 15–20 тысяч километров. Особое внимание следует уделять кронштейнам выпускной системы и подвески двигателя, так как они подвержены наибольшим температурным и вибрационным воздействиям.
Почему болты ржавеют быстрее, чем сам кронштейн?
Это явление называется электрохимической (контактной) коррозией. Если болт и кронштейн изготовлены из разных металлов (например, стальной болт и алюминиевый кронштейн), в присутствии влаги (электролита) возникает гальваническая пара. Более активный металл разрушается быстрее. Чтобы предотвратить это, необходимо использовать изолирующие прокладки или покрытия, а также герметики, исключающие попадание влаги в зону контакта. Кроме того, болты часто имеют менее толстое защитное покрытие, чем основные детали, из-за технологических сложностей обработки резьбы.
Заключение: надежность начинается с правильного выбора
Выбор крепежа для автомобильных кронштейнов — это инвестиция в репутацию вашего продукта. Экономия нескольких центов на болте может обернуться миллионными убытками из-за отзыва партий и потери доверия клиентов. Понимание свойств материалов, покрытий и методов фиксации позволяет создать соединение, способное выдержать любые дорожные испытания.
Компания ООО «Лаохэкоу Шэнлун Машиностроение» готова стать вашим надежным партнером в производстве высокоточных компонентов. Наш опыт работы с ведущими производителями двигателей, современное оборудование и строгая система контроля качества гарантируют, что каждый кронштейн и каждый болт будут соответствовать самым высоким отраслевым стандартам. Мы не просто поставляем детали, мы предоставляем инженерные решения, которые работают.
Если вы столкнулись с проблемами качества крепежа или ищете поставщика, способного выполнить сложный заказ с соблюдением всех технических требований, свяжитесь с нами для консультации. Наши инженеры помогут подобрать оптимальные материалы и технологии для вашего конкретного случая.
Узнать больше о производстве автомобильных кронштейнов и крепежа
Свяжитесь с нами сегодня