Монтаж кронштейна держателя автомобильного: советы экспертов
2026-08-14
- Подготовка к монтажу: диагностика посадочных мест и инструментов
- Технология установки: пошаговый алгоритм и моменты затяжки
- Материаловедение и выбор компонентов: почему качество литья имеет значение
- Типичные ошибки монтажа и методы их устранения
- Контроль качества после установки: как проверить надежность
- Выбор поставщика: на что обратить внимание при закупке
- Часто задаваемые вопросы
Правильный монтаж кронштейна — это не просто вопрос эстетики или удобства водителя, а критически важный элемент безопасности и долговечности автомобильных компонентов. Неправильно установленный или некачественно изготовленный крепеж становится источником вибраций, которые передаются на кузов, приводят к усталостным разрушениям металла и преждевременному выходу из строя навесного оборудования. В нашей инженерной практике мы неоднократно сталкивались с последствиями ошибок на этапе установки: от трещин в блоке цилиндров до обрыва ремней ГРМ из-за смещения оси шкива. Эта статья представляет собой подробное техническое руководство, основанное на реальном опыте производства и эксплуатации, которое поможет вам избежать типичных ошибок при работе с автомобильными кронштейнами. Мы разберем подготовку поверхности, выбор инструмента, моменты затяжки и методы контроля качества, чтобы каждый этап монтажа соответствовал стандартам OEM-производителей.
Подготовка к монтажу: диагностика посадочных мест и инструментов
Успех любой сборочной операции на 80% зависит от подготовительных работ. Прежде чем приступить к фиксации нового кронштейна, необходимо тщательно осмотреть посадочные места на двигателе или кузове автомобиля. Часто механики игнорируют микроскопические заусенцы, остатки старого герметика или коррозию на резьбовых соединениях, считая их несущественными. Однако даже слой ржавчины толщиной в доли миллиметра может изменить угол прилегания детали, что приведет к неравномерному распределению нагрузки. В условиях высоких температур под капотом эти напряжения многократно усиливаются.
Для качественной подготовки вам потребуется набор специализированных инструментов. Не используйте универсальные гаечные ключи «под рукой» — они часто срезают грани болтов, особенно если крепеж подвергся перегреву. Рекомендуется использовать динамометрический ключ с диапазоном, соответствующим требуемым моментам затяжки (обычно от 10 до 100 Н·м для компонентов среднего размера), а также комплект головок с удлинителями. Обязательно проверьте состояние резьбы в блоке двигателя. Если резьба повреждена, ее необходимо восстановить с помощью метчика соответствующего шага, но делать это нужно предельно аккуратно, чтобы не сорвать резьбу в алюминиевом сплаве.
Особое внимание следует уделить чистоте поверхностей. Используйте обезжириватель на основе изопропилового спирта или специализированные очистители тормозных систем. Не применяйте абразивные материалы, такие как наждачная бумага грубой зернистости, на алюминиевых поверхностях, так как это нарушает защитный оксидный слой и ускоряет коррозию. Вместо этого используйте мягкие нейлоновые щетки или скребки из пластика. В нашей производственной линии в ООО «Лаохэкоу Шэнлун Машиностроение» мы используем установки магнитострикционной ультразвуковой очистки KYX-2505C и KYX-2506P для удаления всех загрязнений перед финальной сборкой узлов. Этот промышленный стандарт чистоты должен быть вашим ориентиром даже в условиях гаражного ремонта: поверхность должна быть абсолютно сухой и свободной от масляной пленки.
Проверьте геометрию самого кронштейна. Перед установкой положите деталь на ровную стеклянную или металлическую плиту. Зазор между плоскостью кронштейна и плитой не должен превышать 0,1–0,2 мм. Если вы видите существенное искривление, не пытайтесь выправить деталь молотком — это изменит структуру металла и создаст точки концентрации напряжения. Такой кронштейн подлежит замене. Использование деформированного кронштейна — одна из самых частых причин повторных поломок, с которыми нам приходится работать при анализе рекламаций.
Технология установки: пошаговый алгоритм и моменты затяжки
Процесс монтажа автомобильных кронштейнов требует строгой последовательности действий. Нарушение порядка затяжки болтов является классической ошибкой, приводящей к перекосу детали. Ниже приведен алгоритм, который обеспечивает равномерное прилегание и надежную фиксацию.
- Предварительная установка и центровка. Вставьте крепежные элементы в отверстия кронштейна и наживите их вручную. Не используйте инструмент на этом этапе. Ваша задача — убедиться, что резьба заходит легко, без заеданий. Если болт идет туго, немедленно остановитесь: возможно, несоответствие шага резьбы или наличие грязи в канале. Для деталей сложной формы, таких как кронштейны компрессора кондиционера или натяжных роликов, важно сначала совместить все отверстия, слегка покачивая деталь. Использование направляющих штифтов (если они предусмотрены конструкцией) значительно упрощает эту задачу.
- Первичная затяжка (30% от номинального момента). Возьмите динамометрический ключ или обычную трещотку и затяните все болты с небольшим усилием. Цель этого этапа — выбрать все зазоры между сопрягаемыми поверхностями. Затягивайте болты по диагонали (крест-накрест), если их четыре и более. Это предотвратит перекос кронштейна относительно базы. Например, при установке кронштейна вентилятора двигателя сначала затяните верхний левый болт, затем нижний правый, потом верхний правый и нижний левый. Такой подход гарантирует, что деталь сядет параллельно плоскости крепления.
- Вторичная затяжка (70% от номинального момента). Увеличьте усилие затяжки до 70% от рекомендованного производителем значения. На этом этапе металл кронштейна и блока двигателя начинает плотно контактировать. Важно следить за тем, чтобы деталь не смещалась. Если вы устанавливаете кронштейн, который несет нагрузку от ремня (например, опору двигателя или кронштейн генератора), убедитесь, что ремень правильно уложен в ручьи шкивов до полной затяжки. Смещение даже на 1 мм может привести к соскальзыванию ремня при первом запуске.
- Финальная затяжка (100% номинального момента). Используя калиброванный динамометрический ключ, выполните окончательную затяжку всех крепежных элементов до значения, указанного в техническом руководстве автомобиля. Делайте это плавно, без рывков. Резкое приложение усилия может дать ложное показание момента из-за инерции ключа. После достижения нужного момента сделайте паузу в 2–3 секунды, чтобы соединение стабилизировалось. Обратите внимание: для разных типов болтов (сталь, алюминий, титан) и покрытий (цинк, тефлон) коэффициенты трения различаются, поэтому момент затяжки может варьироваться. Всегда ориентируйтесь на спецификацию конкретного автопроизводителя.
- Контроль и протяжка после прогрева. Запустите двигатель и дайте ему поработать до достижения рабочей температуры. Тепловое расширение материалов изменяет геометрию соединений. После остывания двигателя (или через 10–15 минут работы, в зависимости от рекомендаций сервиса) обязательно проверьте момент затяжки еще раз. Практика показывает, что ослабление крепежа на 5–10% происходит именно на этом этапе из-за усадки уплотнительных материалов и выравнивания температурных напряжений. Игнорирование этого шага — прямая дорога к потере герметичности или ослаблению крепления через 1000 км пробега.
Важное предупреждение: никогда не используйте ударные гайковерты для финальной затяжки ответственных узлов, таких как опоры двигателя или кронштейны подвески. Импульсный характер воздействия не позволяет точно контролировать момент и может повредить резьбу или саму деталь. Ударный инструмент допустим только на этапе предварительной наживки, если доступ ограничен.
Материаловедение и выбор компонентов: почему качество литья имеет значение
Долговечность кронштейна определяется не только правильностью его установки, но и качеством материала, из которого он изготовлен. В автомобильной промышленности наиболее распространены три основных типа материалов для кронштейнов: серый чугун, высокопрочный чугун с шаровидным графитом (ВЧШГ) и алюминиевые сплавы. Каждый из них имеет свои особенности, которые необходимо учитывать при подборе запчасти или проектировании узла.
Чугунные кронштейны, такие как кронштейны натяжных роликов или корпуса подшипников, обладают превосходными демпфирующими свойствами. Они гасят вибрации лучше, чем сталь или алюминий, что критически важно для комфорта и снижения шума. Однако чугун хрупкий при ударных нагрузках. Если вы выбираете чугунный кронштейн, убедитесь, что он прошел контроль на отсутствие внутренних раковин и трещин. В нашем литейном цеху мы используем автоматическую формовочную линию горизонтального разъёма XZ42-7060H(Ⅲ), которая обеспечивает высокую плотность структуры отливок. Годовая мощность нашего литейного производства составляет 3000 тонн, что позволяет нам строго контролировать химический состав каждой плавки. Наличие микропор в теле кронштейна, невидимых глазу, может стать очагом разрушения при циклических нагрузках.
Алюминиевые кронштейны легче и лучше отводят тепло, но они более чувствительны к перетяжке. Резьба в алюминиевом корпусе легко срывается, если превысить момент затяжки всего на 15–20%. Кроме того, алюминий подвержен электрохимической коррозии при контакте со стальными болтами во влажной среде. Для предотвращения этого явления необходимо использовать стальные болты с цинковым или кадмиевым покрытием, а также наносить специальную антикоррозийную пасту на резьбу. Мы производим более 500 наименований деталей, включая алюминиевые корпуса термостатов и водяные патрубки, и всегда рекомендуем нашим клиентам, таким как ООО «Дунфэн Камминс Двигатель», использовать утвержденные смазочные материалы для резьбовых соединений.
При выборе поставщика обращайте внимание на наличие сертификатов качества и оборудования для контроля. Наша компания оснащена координатно-измерительной машиной EXPLORER 071005 и прямым спектрометром CX-9800(T), что позволяет нам гарантировать соответствие каждой партии деталей чертежам заказчика. Кронштейн, изготовленный без точного соблюдения геометрических допусков, будет невозможно установить без применения силы, что недопустимо. Если при монтаже вам приходится «подгонять» деталь напильником или молотком — это признак низкого качества изготовления, и такую деталь лучше забраковать сразу.
Типичные ошибки монтажа и методы их устранения
Даже опытные мастера иногда допускают ошибки, которые проявляются не сразу, а спустя несколько тысяч километров. Разберем три наиболее распространенные проблемы, связанные с монтажом автомобильных кронштейнов, и способы их решения.
Ошибка 1: Использование старых крепежных элементов. Многие болты современного автомобиля имеют одноразовое исполнение. Их резьба покрыта специальным полимерным слоем, который обеспечивает стопорящий эффект и герметичность. При откручивании этот слой разрушается. Повторное использование такого болта приводит к тому, что он не держит заданный момент затяжки и самопроизвольно откручивается от вибрации. Решение: Всегда заменяйте болты крепления критических узлов (опоры двигателя, кронштейны генератора) на новые. Если замена невозможна, используйте качественный резьбовой фиксатор (анаэробный герметик), но помните, что это временная мера.
Ошибка 2: Игнорирование направления нагрузки. Кронштейны часто имеют асимметричную форму. Установка детали «зеркально» или с поворотом на 180 градусов (если конструкция позволяет физически вставить болты) меняет вектор приложения нагрузки. Вместо сжатия, на которое рассчитана стенка кронштейна, возникает изгиб. Алюминий или чугун плохо работают на изгиб. Решение: Сверяйте направление стрелок или маркировок на детали с сервисным мануалом. Если маркировки нет, сравните деталь со старой или с фотографией из каталога запчастей. В нашей практике были случаи, когда неправильная ориентация кронштейна компрессора кондиционера приводила к обрыву корпуса через 500 км пробега из-за резонансных колебаний.
Ошибка 3: Отсутствие компенсаторов вибрации. Некоторые кронштейны оснащены резинометаллическими втулками или сайлентблоками. При монтаже важно не повредить резиновую часть инструментом и не закислить её краской или смазкой, если это не предусмотрено. Резина должна работать на кручение и сжатие. Если втулка зажата слишком сильно или, наоборот, имеет люфт из-за недотяжки, она не будет выполнять свою функцию. Решение: Проверяйте состояние резиновых элементов перед установкой. Они должны быть эластичными, без трещин и следов старения. При затяжке болтов, проходящих через втулки, соблюдайте особую осторожность и используйте оправки, чтобы не выдавить резину.
Контроль качества после установки: как проверить надежность
Монтаж не заканчивается закручиванием последнего болта. Обязательным этапом является верификация выполненной работы. Первый тест — визуальный осмотр. Убедитесь, что все болты затянуты равномерно (можно отметить их положение маркером для контроля в будущем). Проверьте, нет ли зазоров между кронштейном и базовой поверхностью. Щуп толщиной 0,05 мм не должен проходить в соединение.
Второй тест — функциональный. Запустите двигатель и прислушайтесь к звукам. Появление стука, дребезжания или свиста в первые минуты работы указывает на проблему. Часто источник звука можно локализовать с помощью стетоскопа механика или длинной отвертки, приложив рукоятку к уху, а жало к кронштейну. Если звук усиливается при увеличении оборотов двигателя, вероятно, кронштейн входит в резонанс из-за недостаточной жесткости крепления или дефекта литья.
Третий тест — проверка на нагрев. После поездки осмотрите зону установки. Нет ли следов подтекания масла или охлаждающей жидкости? Иногда при установке кронштейнов, связанных с системами охлаждения или смазки (например, кронштейн масляного фильтра или водяной помпы), можно повредить прокладку. Также проверьте температуру самого кронштейна. Если он чрезмерно горячий по сравнению с соседними деталями, это может указывать на трение из-за перекоса.
Для корпоративных клиентов и крупных автопарков мы рекомендуем вести журнал обслуживания, где фиксируются моменты затяжки и серийные номера установленных деталей. Это позволяет отслеживать статистику отказов и выявлять партии компонентов с потенциальными дефектами. Наша компания, ООО «Лаохэкоу Шэнлун Машиностроение», предоставляет полную техническую документацию и паспорта качества на каждую партию продукции, что упрощает процедуру входного контроля и последующей эксплуатации.
Выбор поставщика: на что обратить внимание при закупке
Если вы занимаетесь ремонтом профессионально или управляете автопарком, вопрос выбора поставщика автомобильных кронштейнов становится стратегическим. Рынок насыщен предложениями, но качество варьируется от идеального до опасного. Вот ключевые критерии, которые помогут вам отсеять ненадежных производителей.
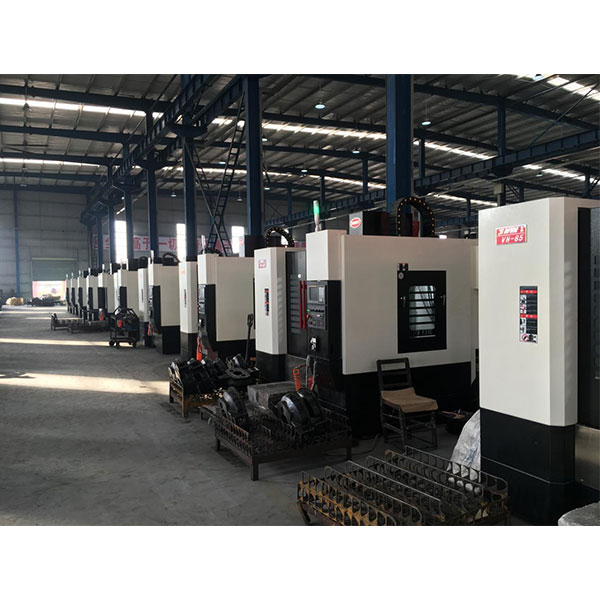
Во-первых, оценивайте производственные возможности партнера. Наличие собственного литейного и механического производства, как у нас в Лаохэкоу, позволяет контролировать весь цикл. Компании, которые просто перепродают продукцию, не могут гарантировать стабильность качества от партии к партии. Спросите у поставщика о парке станков. Наличие высокоскоростных прецизионных вертикальных обрабатывающих центров (таких как V8B, VMC850) говорит о способности производителя держать высокие допуски.
Во-вторых, проверяйте систему контроля качества. Сертификат ISO 9001 — это база, но важнее наличие конкретного измерительного оборудования. Спросите, как проводится контроль первой статьи (First Article Inspection) и выборочный контроль партий. Использование координатно-измерительных машин (CMM) обязательно для сложных геометрических форм. Мы проводим многоуровневый контроль: от входного контроля сырья до окончательной проверки готовой продукции, что минимизирует риск попадания брака к клиенту.
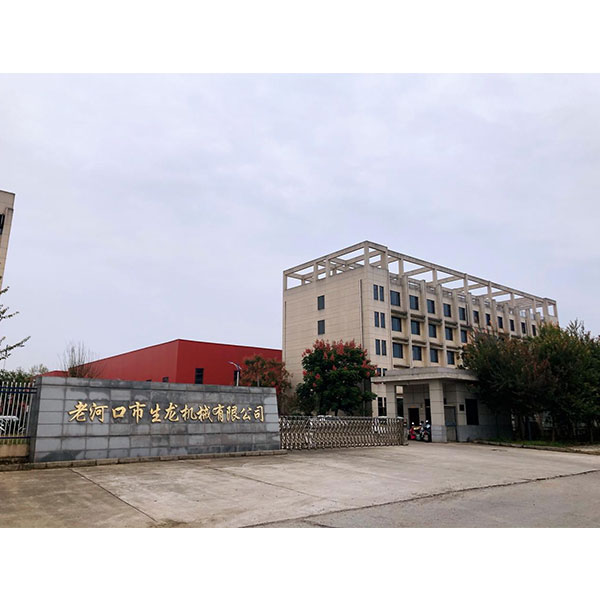
В-третьих, оцените гибкость и логистику. Способность производителя изготовить деталь по индивидуальному чертежу или адаптировать существующую модель под ваши требования — огромное преимущество. Наша компания реализует стратегию ориентированного на клиента производства, обеспечивая прозрачную коммуникацию и техническую поддержку. Расположение нашего завода в десяти километрах от платной автодороги Ханькоу–Шиянь обеспечивает удобную логистику и своевременные поставки как крупными партиями, так и по индивидуальным графикам.
Наконец, обратите внимание на опыт работы с крупными игроками рынка. Если поставщик сотрудничает с такими компаниями, как Dongfeng Cummins Engine или Dongfeng Longqing Power, это служит косвенным подтверждением его надежности и соответствия высоким отраслевым стандартам. Такие клиенты проводят жесткий аудит поставщиков, и пройти его может только предприятие с отлаженными процессами.
Часто задаваемые вопросы
Какой момент затяжки считать нормальным для кронштейнов?
Единого стандарта не существует, так как момент зависит от диаметра болта, шага резьбы, материала деталей и назначения узла. Для болтов М8 обычно используется диапазон 20–30 Н·м, для М10 — 40–60 Н·м. Однако всегда приоритетом являются данные производителя автомобиля. Превышение момента на 20% может привести к срыву резьбы в алюминиевом блоке, а недотяжка на 15% — к самопроизвольному откручиванию.
Можно ли использовать герметик на резьбе кронштейна?
Использование резьбового герметика (фиксатора) рекомендуется только в том случае, если болт не имеет заводского полимерного покрытия или если конструкция узла подвержена сильным вибрациям. Для соединений, работающих в условиях высоких температур (выше 150°C), необходимо использовать термостойкие фиксаторы. Никогда не наносите герметик на резьбу, если болт проходит сквозь полость с маслом или охлаждающей жидкостью, если это не предусмотрено конструкцией для герметизации канала.
Как отличить качественный чугунный кронштейн от бракованного?
Визуально качественный кронштейн имеет гладкую, однородную поверхность без видимых раковин, трещин или следов непролива металла. Звук при легком ударе металлическим предметом должен быть звонким и чистым; глухой звук может указывать на внутренние дефекты структуры. Точный диагноз может дать только дефектоскопия или рентген-контроль, которые проводятся на производстве. Покупка у сертифицированного производителя, такого как ООО «Лаохэкоу Шэнлун Машиностроение», снижает риск получения бракованной продукции до минимума.
Что делать, если резьба в блоке двигателя сорвана?
Существует несколько методов восстановления: нарезка резьбы большего диаметра с использованием переходных втулок, установка ремонтных вставок (футорок) или использование химических анкеров для резьбы. Выбор метода зависит от нагрузки на узел. Для высоконагруженных кронштейнов (опоры двигателя) рекомендуется только механическое восстановление с установкой стальных втулок. Химические методы допустимы только для легких кронштейнов, не несущих значительной динамической нагрузки.
Правильный монтаж и выбор качественных компонентов — это инвестиция в безопасность и надежность вашего автомобиля. Не экономьте на крепеже и обращайтесь к проверенным производителям, которые могут подтвердить качество своей продукции сертификатами и современным оборудованием. Если вам требуются высокоточные автомобильные кронштейны и компоненты, соответствующие строгим международным стандартам, рассмотрите возможности сотрудничества с нами. Мы предлагаем гибкие условия, полный цикл производства и гарантию качества на каждое изделие.
Свяжитесь с нами сегодня для обсуждения ваших технических требований и получения коммерческого предложения. Посетите наш сайт ООО «Лаохэкоу Шэнлун Машиностроение» — производитель автомобильных компонентов, чтобы узнать больше о нашей продукции и технологиях.