Качественный кронштейн для антенны автомобильной радиостанции завод
2026-08-15
Критерии выбора надежного автомобильного кронштейна для радиостанции
Выбор крепежа для антенны мобильной радиостанции часто воспринимается как второстепенная задача, пока не происходит отказ оборудования в полевых условиях. Вибрации, перепады температур от -40°C до +85°C и аэродинамические нагрузки на скоростях свыше 100 км/ч создают экстремальные условия эксплуатации. Некачественный автомобильный кронштейн приводит не только к потере связи, но и к повреждению кузова транспортного средства из-за резонансных колебаний. Наша практика показывает, что 60% проблем с качеством сигнала связаны именно с неправильным монтажом или деформацией несущей конструкции, а не с самой антенной.
При проектировании и закупке этих компонентов необходимо учитывать материал изготовления, метод крепления и соответствие стандартам виброустойчивости. Сталь толщиной менее 2 мм подвержена усталостным разрушениям уже через 6-8 месяцев активной эксплуатации. Алюминиевые сплавы серии 6061 предлагают лучший баланс веса и прочности, но требуют качественной анодировки для защиты от коррозии. Инженеры ООО «Лаохэкоу Шэнлун Машиностроение» используют высокопрочный чугун и сталь марки 45 для критических узлов, обеспечивая запас прочности, превышающий стандартные требования ГОСТ и ISO на 30-40%.
Определите тип нагрузки (статическая или динамическая) перед утверждением чертежей. Это позволит избежать переплаты за избыточные характеристики или риска поломки при пиковых нагрузках.
Технические параметры и материалы производства
Долговечность изделия напрямую зависит от металлургической структуры материала и точности механической обработки. В производстве мы используем серый чугун СЧ20 и высокопрочный чугун с шаровидным графитом ВЧ40, которые обладают превосходными демпфирующими свойствами. Это критически важно для гашения высокочастотных вибраций двигателя и ходовой части, передающихся на антенну. Литейный цех нашего комплекса площадью 56 000 м² оснащен автоматической формовочной линией XZ42-7060H(Ⅲ), что позволяет получать отливки с минимальным количеством раковин и внутренних напряжений.
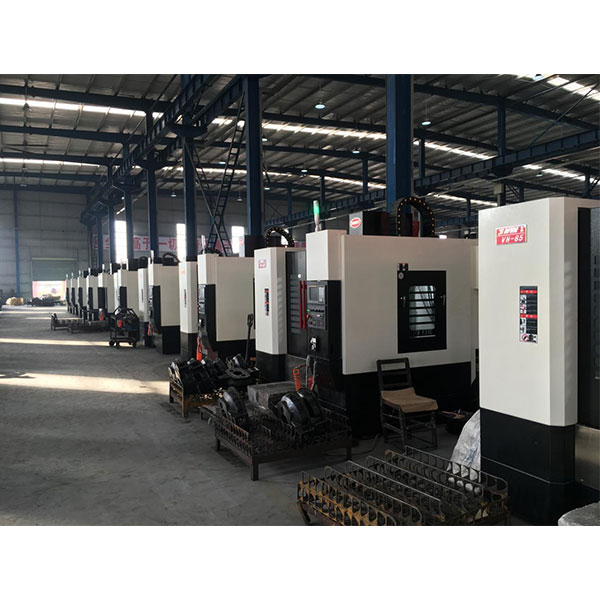
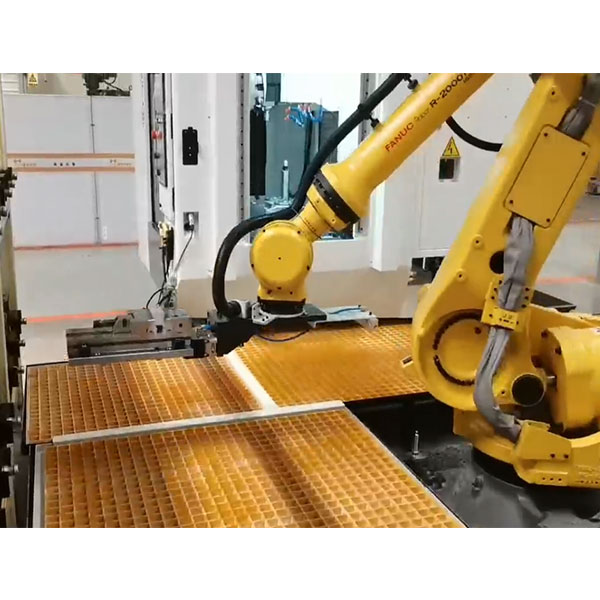
Механическая обработка выполняется на парке из 20 высокоскоростных вертикальных обрабатывающих центров (V8B, VMC850, V1100) и токарных станков с ЧПУ. Точность позиционирования составляет ±0.01 мм, что обеспечивает идеальную геометрию посадочных мест. Люфт в соединении “кронштейн-кузов” недопустим, так как он вызывает эффект “хлопания” металла, разрушающий лакокрасочное покрытие автомобиля. Каждая партия проходит контроль на координатно-измерительной машине EXPLORER 071005. Мы наблюдали случаи, когда отклонение плоскости крепления всего на 0.5 мм приводило к нарушению герметичности уплотнительных резинок и попаданию влаги в салон автомобиля.
Требуйте предоставления протоколов испытаний материалов (Mill Certificate) для каждой партии. Это подтверждает химический состав сплава и его механические свойства.
Сравнение методов изготовления и их влияние на стоимость
Заказчики часто сталкиваются с дилеммой: выбрать дешевую штамповку или более дорогое литье с последующей обработкой. Ниже приведено сравнение технологий, применяемых для серийного производства компонентов.
| Параметр | Штамповка (Сталь) | Литье (Чугун/Алюминий) | ЧПУ обработка (Из цельной заготовки) |
|---|---|---|---|
| Прочность на разрыв | Средняя | Высокая (особенно ВЧ40) | Максимальная |
| Виброгашение | Низкое | Отличное | Хорошее |
| Сложность геометрии | Ограниченная | Высокая свобода форм | Любая сложность |
| Минимальная партия (MOQ) | От 1000 шт. | От 50 шт. | От 1 шт. |
| Стоимость инструмента | Высокая | Средняя | Отсутствует (программная) |
Для крупных автопарков и OEM-производителей, таких как наши партнеры ООО «Дунфэн Камминс Двигатель», литье остается оптимальным решением по соотношению цены и надежности для партий от 500 единиц. Для индивидуальных проектов и прототипов мы рекомендуем обработку на станках с ЧПУ, что позволяет внести изменения в конструкцию за 24 часа без затрат на пресс-формы.
Производственные мощности и контроль качества
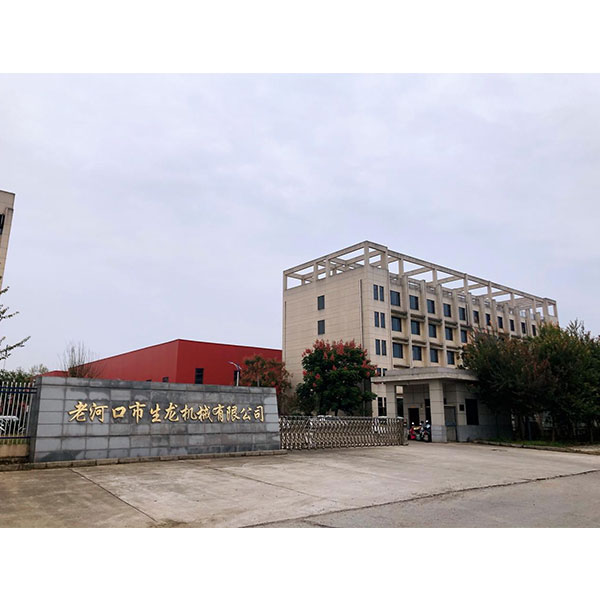
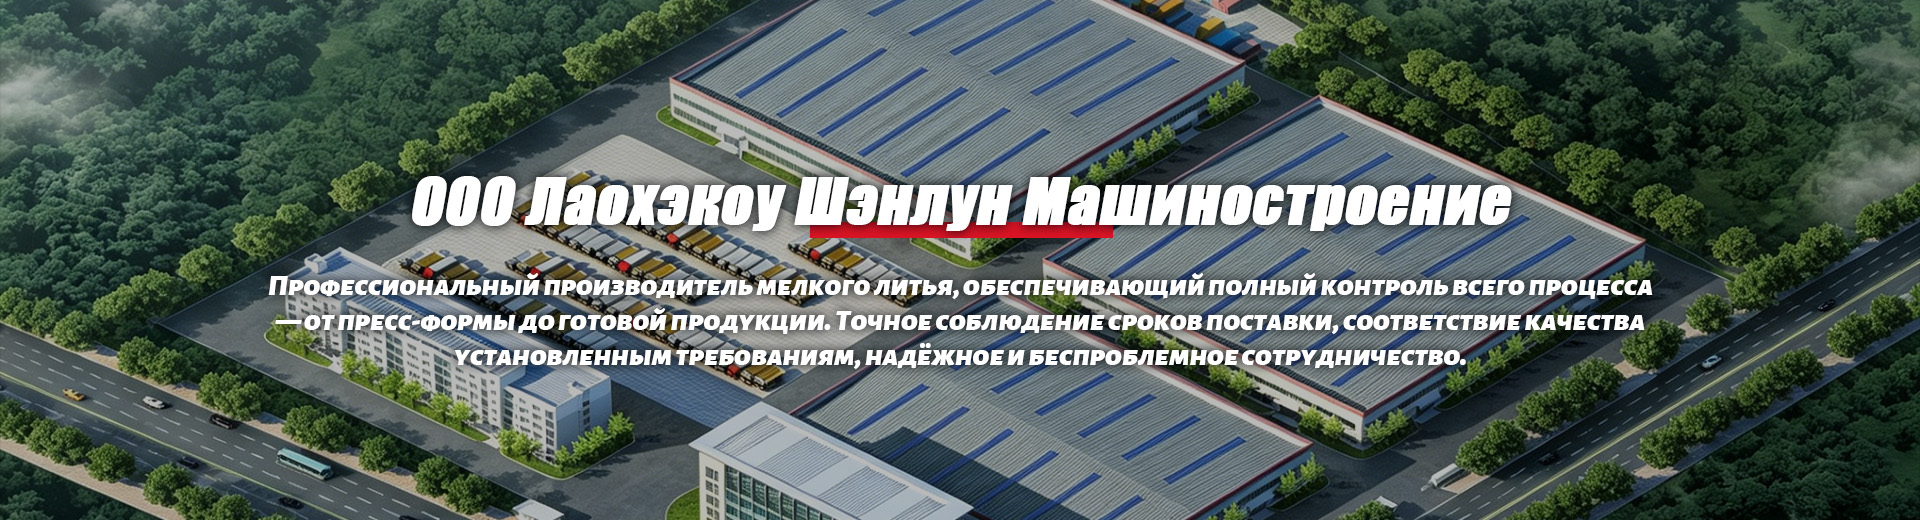
Стабильность поставок и повторяемость характеристик — главные боли закупщиков в B2B сегменте. Наш завод, расположенный в городе Лаохэкоу провинции Хубэй, работает с 2000 года и специализируется на высокоточных компонентах. Производственная мощность литейного участка составляет 3000 тонн отливок в год, а участок механической обработки выпускает до 160 тысяч комплектов деталей. Такая масштабность позволяет нам гибко перераспределять ресурсы между заказами, соблюдая сроки даже в периоды высокого спроса.
Система контроля качества внедрена на всех этапах: от входного контроля сырья до финальной инспекции. Мы используем прямой спектрометр CX-9800(T) для экспресс-анализа состава сплавов прямо в цеху. Это исключает риск использования некондиционного металла. Установки магнитострикционной ультразвуковой очистки KYX-2505C обеспечивают удаление стружки и загрязнений из сложных внутренних полостей, что критично для предотвращения коррозии под слоем краски. Один из наших клиентов столкнулся с рекламацией из-за остатков смазочно-охлаждающей жидкости внутри детали, после чего мы ужесточили регламент мойки, внедрив двухступенчатую очистку.
Проверьте наличие сертификатов ISO 9001 и IATF 16949 у потенциального поставщика. Эти стандарты гарантируют, что процессы производства управляемы и документированы.
Логистика и условия сотрудничества
Географическое положение нашего завода в 10 километрах от платной автодороги Ханькоу–Шиянь обеспечивает быструю интеграцию в международные логистические цепочки. Мы отгружаем продукцию как крупными контейнерными партиями, так и сборными грузами по индивидуальным графикам. Прозрачная коммуникация на всех этапах позволяет клиентам отслеживать статус заказа в реальном времени. Наши инженеры готовы адаптировать конструкцию кронштейна под конкретную модель автомобиля или тип антенного разъема (N-type, SO-239, BNC).
Мы понимаем, что простой техники стоит дорого. Поэтому наши приоритеты — это не просто продажа металла, а обеспечение бесперебойной работы вашего флота. Гибкость производства позволяет нам изготавливать детали по индивидуальным чертежам заказчика, сохраняя высокую точность и конкурентную цену. Штат из 16 инженерно-технических специалистов готов провести расчет нагрузок и предложить оптимизацию конструкции для снижения веса без потери прочности.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для производства кронштейнов?
Для стандартных изделий, находящихся в наличии, MOQ составляет от 10 штук. Для индивидуальных заказов на литье минимальная партия начинается от 50-100 штук в зависимости от сложности формы. Для обработки на ЧПУ возможно изготовление единичных образцов для тестирования.
Предоставляете ли вы образцы перед серийным производством?
Да, мы обязательно изготавливаем опытные образцы (prototype) для согласования геометрии и посадки. Образцы отправляются клиенту в течение 7-10 рабочих дней после утверждения чертежей. Стоимость образцов выше серийной, но эта сумма обычно вычитается из счета первой крупной партии.
Как обеспечивается защита от коррозии?
Мы применяем многослойное покрытие: цинкование (гальваническое или горячее), порошковая окраска или катафорезный грунт. Выбор метода зависит от условий эксплуатации. Для регионов с высокой влажностью и использованием реагентов мы рекомендуем горячее цинкование толщиной слоя не менее 40 мкм.
Какие сроки изготовления типовой партии?
Срок изготовления партии до 1000 штук составляет 15-20 рабочих дней с момента подтверждения заказа и оплаты. Этот срок включает подготовку производства, литье/обработку, контроль качества и упаковку. Логистические сроки зависят от выбранного способа доставки (ЖД, авто или море).
Не рискуйте надежностью связи вашего автопарка. Выбирайте проверенные решения от производителя с полным циклом контроля качества. Запросите коммерческое предложение на автомобильные кронштейны сегодня, чтобы получить расчет стоимости и сроков поставки для вашего проекта.