Качественный Впускной и выпускной коллекторы Поставщики
2026-08-01
- Почему картер маховика определяет долговечность трансмиссии: инженерный взгляд на качество литья
- Критические параметры выбора: материал, допуски и контроль качества
- Сравнение подходов к производству: литье в песчаные формы vs современные автоматические линии
- Интеграция поставщика в цепочку создания стоимости: опыт ООО «Лаохэкоу Шэнлун Машиностроение»
- Логистика и управление рисками поставок
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Почему картер маховика определяет долговечность трансмиссии: инженерный взгляд на качество литья
Картер маховика — это не просто металлический кожух. Это фундаментальный элемент, обеспечивающий соосность коленчатого вала и первичного вала коробки передач. Любая микроскопическая деформация этого компонента под нагрузкой приводит к биению, вибрациям и преждевременному износу подшипников. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия на качестве литья оборачивалась для автопроизводителей рекламациями, превышающими стоимость самой детали в десятки раз. Выбор поставщика здесь диктуется не ценой за килограмм металла, а способностью завода гарантировать геометрическую стабильность партии от первой до тысячной единицы.
Рынок компонентов для коммерческого транспорта в 2025–2026 годах требует от производителей беспрецедентной точности. Современные дизельные двигатели, такие как серии Cummins или Dongfeng, работают при высоких давлениях и температурах. Картер маховика в таких условиях подвергается циклическим тепловым расширениям. Если материал отливки имеет скрытые поры или неравномерную структуру графита, неизбежно возникнут микротрещины. Именно поэтому ведущие игроки отрасли, включая ООО «Лаохэкоу Шэнлун Машиностроение», делают ставку на полный контроль металлургического цикла, а не только на механическую обработку.
Критические параметры выбора: материал, допуски и контроль качества
При закупке картеров маховика технические специалисты должны обращать внимание на три ключевых аспекта, которые напрямую влияют на эксплуатационные характеристики узла. Игнорирование хотя бы одного из них создает риск брака на сборочном конвейере.
1. Металлургическая структура чугуна
Большинство картеров маховика изготавливаются из серого чугуна (например, марки HT250 или HT300 по китайским стандартам, аналог GG25/GG30 в Европе). Ключевой параметр здесь — форма и распределение графита. Пластинчатый графит должен быть равномерно распределен, чтобы обеспечивать хорошее гашение вибраций. Однако для высоконагруженных узлов все чаще применяется высокопрочный чугун с шаровидным графитом (ВЧШГ). Он обладает большей прочностью на разрыв, но сложнее в обработке.
Мы рекомендуем требовать у поставщика протоколы спектрального анализа каждой плавки. Наличие прямого спектрометра, такого как CX-9800(T), на производстве поставщика является обязательным условием. Этот прибор позволяет за секунды определить точный химический состав сплава, исключая человеческий фактор при лабораторных тестах. Без такого оборудования поставщик работает «вслепую», полагаясь на усредненные данные, что недопустимо для серийного производства.
2. Геометрическая точность и обработка поверхностей
После литья следует этап механической обработки. Посадочное место под подшипник коленвала и плоскость прилегания к блоку цилиндров должны иметь чистоту поверхности не хуже Ra 1.6, а в некоторых случаях Ra 0.8. Отклонение от соосности не должно превышать 0.05 мм. Для достижения таких параметров необходимы высокоскоростные прецизионные вертикальные обрабатывающие центры.
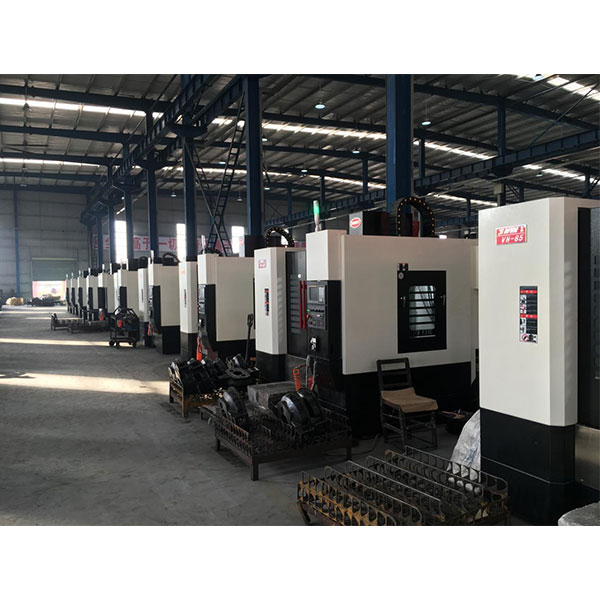
На нашем производстве в Лаохэкоу используются станки моделей V8B, VH85 и VMC850. Они позволяют выполнять финишную обработку за одну установку, что минимизирует погрешности базирования. Использование токарных станков с ЧПУ (например, VTC6070) обеспечивает идеальную цилиндричность посадочных мест. Важно понимать: старое оборудование, даже будучи исправным, не может гарантировать стабильность tolerances на длинных сериях из-за износа направляющих и шпинделей.
3. Система очистки и дефектоскопии
Остатки формовочной смеси и стружки внутри полостей картера — частая причина выхода из строя масляных насосов и загрязнения системы смазки. Традиционная промывка водой недостаточна. Мы применяем установки магнитострикционной ультразвуковой очистки KYX-2505C и KYX-2506P. Ультразвук выбивает загрязнения из микропор и сложных внутренних каналов, куда не проникают обычные моющие средства.
Кроме того, каждая деталь проходит контроль на координатно-измерительной машине (КИМ), такой как EXPLORER 071005. Это позволяет сверить фактические размеры с 3D-моделью заказчика с точностью до микрона. Только такой комплексный подход гарантирует, что картер маховика встанет на двигатель без дополнительной подгонки.
Сравнение подходов к производству: литье в песчаные формы vs современные автоматические линии
Выбор технологии формовки определяет себестоимость и качество поверхности отливки. Ниже приведено сравнение двух основных методов, используемых в индустрии.
| Параметр сравнения | Традиционное ручное/полумеханизированное литье | Автоматическая линия горизонтального разъема (например, XZ42-7060H) |
|---|---|---|
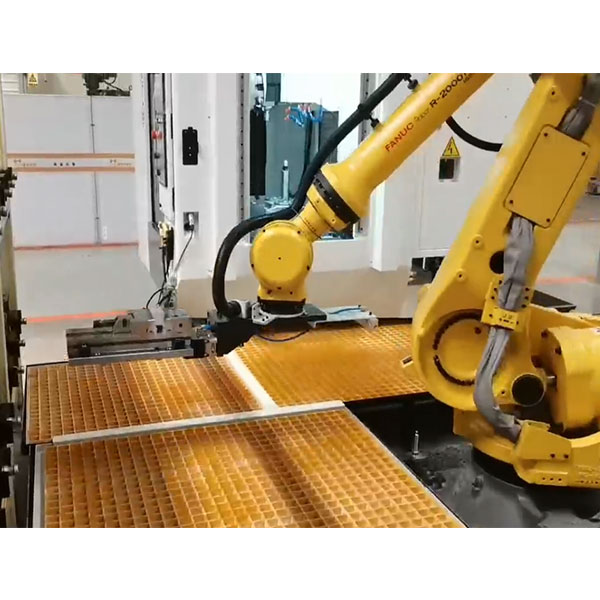
| Стабильность размеров | Низкая. Высокий разброс по толщине стенок из-за человеческого фактора при набивке формы. | Высокая. Роботизированная набивка обеспечивает одинаковую плотность формы в каждой ячейке. |
| Производительность | До 500-800 кг отливок в смену на одну линию. | До 3000 тонн в год на одной линии, возможность массового выпуска. |
| Качество поверхности | Требует значительной припуска на механическую обработку (3-5 мм). | Чистая поверхность, минимальный припуск (1-2 мм), экономия инструмента и времени. |
| Риск дефектов | Высокий риск газовых раковин и непроливов из-за неравномерной усадки. | Минимальный риск благодаря контролируемой системе вентиляции и охлаждения форм. |
| Экономическая эффективность | Подходит только для мелких серий и прототипов. | Идеально для серийного производства автокомпонентов (MOQ от 100 шт.). |
Как видно из таблицы, для поставок крупным автопроизводителям, таким как Dongfeng Cummins Engine, использование автоматических линий является безальтернативным вариантом. Ручное литье не способно обеспечить необходимую повторяемость характеристик для современных двигателей стандарта Euro-5 и Euro-6.
Интеграция поставщика в цепочку создания стоимости: опыт ООО «Лаохэкоу Шэнлун Машиностроение»
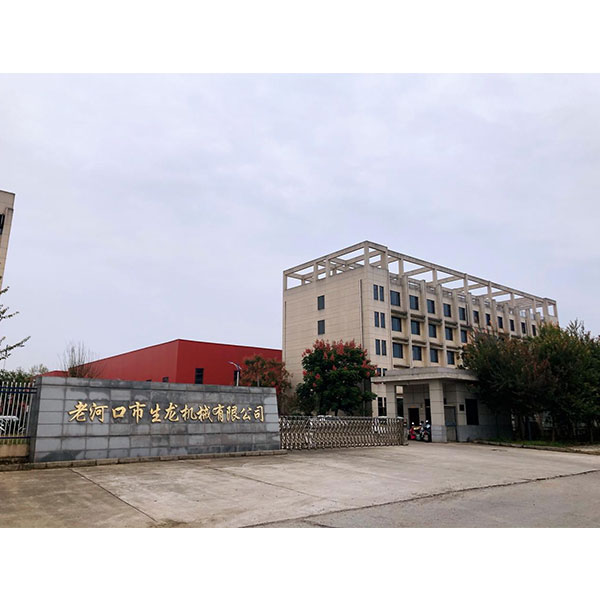
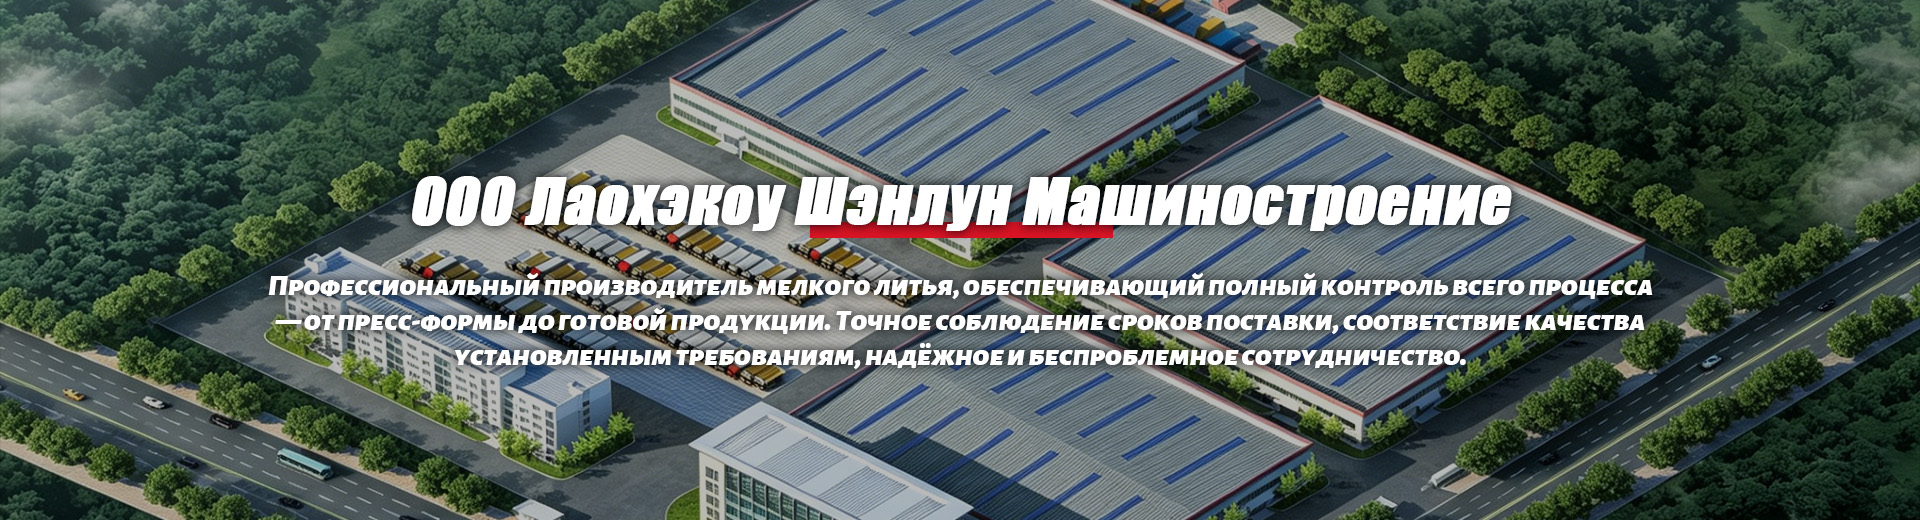
Поиск надежного партнера — это не просто поиск цены. Это поиск компании, способной разделить технические риски. ООО «Лаохэкоу Шэнлун Машиностроение» демонстрирует пример вертикально интегрированного предприятия. Расположенный в городе Лаохэкоу провинции Хубэй, завод объединяет в одном комплексе площадью 56 000 м² все этапы производства: от плавки металла до упаковки готовой продукции.
Основанная в 2000 году на базе реорганизованного машиностроительного завода, компания инвестировала в модернизацию, запустив в 2016 году новый производственный комплекс в районе Фанъин. Удобная логистическая доступность (10 км от платной трассы Ханькоу–Шиянь) позволяет оперативно отгружать партии клиентам. Но главное преимущество заключается в структуре производства.
Штат из 130 сотрудников, включая 16 инженеров, управляет двумя ключевыми подразделениями: литейным цехом и цехом механической обработки. Такая структура позволяет контролировать весь процесс. Когда мы работаем с чертежами клиентов, наши инженеры могут сразу оценить технологичность литья и предложить оптимизацию конструкции для снижения веса без потери прочности. Например, при производстве картеров сцепления и корпусов подшипников выжимного сцепления, мы часто корректируем толщину стенок в зонах низких напряжений, что снижает материалоемкость на 5-7%.
Годовая мощность литейного производства составляет 3000 тонн чугуна, а цех мехобработки выпускает до 160 тысяч комплектов деталей. Эти объемы позволяют нам быть гибкими: мы можем выполнить срочный заказ на небольшую партию для тестирования или обеспечить регулярные поставки крупных объемов для конвейера. Наши основные клиенты, включая Dongfeng Longqing Power, ценят именно эту предсказуемость и прозрачность процессов.
Логистика и управление рисками поставок
В текущих геополитических и экономических условиях стабильность поставок становится критическим фактором. Многие заводы страдают от срывов сроков из-за нехватки сырья или проблем с энергоснабжением. Наша стратегия ориентирована на минимизацию этих рисков.
- Складские запасы: Мы поддерживаем буферный запас сырья и полуфабрикатов, что позволяет начать производство даже в случае временных перебоев у поставщиков металлопроката.
- Контроль качества на входе: Каждая партия сырья проверяется перед загрузкой в печи. Это исключает попадание некондиционного металла в расплав.
- Гибкое планирование: Отдел производственно-коммерческого планирования работает в тесной связке с отделом качества. Если возникает необходимость приоритетного заказа, система позволяет перенастроить очередь производства без остановки линии.
Мы понимаем, что простой конвейера автозавода стоит дороже, чем вся партия картеров. Поэтому наши обязательства по срокам подкреплены реальной производственной мощностью и отлаженной системой логистики. Мы осуществляем поставки как крупными партиями морским транспортом, так и более мелкими железнодорожными или автомобильными рейсами, адаптируясь под график заказчика.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для производства картеров маховика?
Для стандартных изделий, находящихся в нашем портфеле, минимальная партия может составлять от 50 штук. Однако для индивидуальных заказов, требующих изготовления новой литейной оснастки (моделей и стержневых ящиков), экономически целесообразный MOQ начинается от 100–200 штук. Это связано с затратами на подготовку производства и настройку ЧПУ-станков. Мы всегда стремимся найти баланс между интересами клиента и эффективностью производства.
Предоставляете ли вы образцы перед серийным производством?
Да, это обязательный этап нашего сотрудничества. Перед запуском массовой партии мы изготавливаем опытные образцы (обычно 2–5 штук). Они проходят полный цикл измерений на КИМ и функциональные тесты. Клиент утверждает образцы, и только после получения письменного одобрения мы начинаем серийное литье. Это исключает риск получения большой партии брака.
Какие сертификаты качества имеет ваша продукция?
Наша система менеджмента качества соответствует международным стандартам. Вся продукция сертифицирована и производится в строгом соответствии с техническими требованиями заказчиков. Мы готовы предоставить протоколы испытаний материалов, отчеты о твердости и результаты координатных измерений для каждой отгружаемой партии. Для работы с российскими клиентами мы учитываем требования ГОСТ и ЕАС, обеспечивая полную документальную поддержку для таможенного оформления и сертификации.
Можете ли вы производить детали по нашим чертежам?
Абсолютно. Более 500 наименований деталей в нашем портфеле изготовлены по индивидуальным чертежам клиентов. Наш инженерный отдел анализирует предоставленную 3D-модель или 2D-чертеж, оценивает технологичность и предлагает комментарии по оптимизации процесса литья и обработки. Мы работаем с форматами STEP, IGES, PDF и DWG.
Заключение: инвестиция в надежность
Выбор поставщика картеров маховика и других критических компонентов двигателя — это стратегическое решение. Качество этих деталей напрямую влияет на репутацию конечного продукта и затраты на гарантийное обслуживание. Сотрудничество с ООО «Лаохэкоу Шэнлун Машиностроение» дает вам доступ к современным технологиям литья и механической обработки, строгому контролю качества и гибкому сервису.
Мы не просто продаем металл. Мы предоставляем инженерные решения, которые работают. Наш опыт работы с лидерами рынка, такими как Dongfeng Cummins, подтверждает нашу способность выполнять самые высокие требования отрасли. Если вы ищете партнера, который обеспечит стабильное качество, соблюдение сроков и прозрачную коммуникацию, мы готовы обсудить ваш проект.
Свяжитесь с нами сегодня для получения технического предложения и расчета стоимости вашего проекта. Изучите наш полный каталог компонентов на сайте ООО «Лаохэкоу Шэнлун Машиностроение» — надежный производитель автокомпонентов.