Детали из серого чугуна с ЧПУ 2026: цены и заводы
2026-09-11
Если вы ищете надежные детали из серого чугуна с механической обработкой с ЧПУ для серийного производства в 2026 году, то приготовьтесь: рынок перевернулся с ног на голову. Забудьте о прайс-листах двухлетней давности. То, что работало в эпоху стабильного курса рубля и открытых логистических коридоров, сегодня — прямой путь к кассовому разрыву. Мы проанализировали сотни заявок от заводов от Урала до Калининграда и выяснили, почему цена на одну и ту же втулку или корпус редуктора может отличаться в три раза даже внутри одного промышленного кластера.
Честно говоря, большинство менеджеров по закупкам совершают одну и ту же фатальную ошибку. Они смотрят только на стоимость килограмма готового изделия. Это тупик. В 2026 году настоящая битва развернулась не за металл, а за время простоя станка и качество подготовки литья под последующую обработку. Серый чугун (СЧ) кажется материалом простым, почти архаичным на фоне композитов и титана. Но именно его способность гасить вибрации делает его незаменимым для станин, направляющих и тяжелых узлов, работающих в условиях наших суровых зим. Проблема в том, что «просто чугун» больше не существует.
Почему старый подход к закупкам убивает ваш бюджет в 2026 году
Давайте будем откровенны: если вы до сих пор отправляете чертежи в Китай или Турцию, рассчитывая на экономию в 30%, вы играете в русскую рулетку с логистикой. Сроки поставки «под ключ» растянулись до 4–5 месяцев. А теперь представьте, что партия пришла с браком по геометрии. Возврат? Забудьте. Вы получите новые детали еще через полгода. К тому времени ваш проект либо умрет, либо потребует полной переконструировации.
Российские заводы, которые еще три года назад считались «дорогими и неповоротливыми», вдруг стали единственным рациональным выбором. Но здесь есть подвох, о котором мало кто говорит вслух. Не все литейные цеха готовы работать с высокоточной ЧПУ-обработкой сразу после отливки. Многие предлагают вам «черновую» деталь, надеясь, что вы сами найдете токаря. Это ошибка. Детали из серого чугуна с механической обработкой с ЧПУ требуют единого технологического цикла. Литье должно «отлежаться» правильно, чтобы снять внутренние напряжения перед тем, как фреза коснется поверхности. Если разделить эти этапы между разными подрядчиками, риск получения «винта» (искривления геометрии) после финишной обработки возрастает до 40%.
Я лично видел случаи, когда идеально отлитая станина превращалась в металлолом после попытки просверлить крепежные отверстия на стороннем участке. Внутренние напряжения серого чугуна коварны. Они не видны глазу, но проявляются сразу после снятия слоя металла. Поэтому в 2026 году ключевой критерий выбора — это наличие у завода собственного парка ЧПУ и участка термической стабилизации.
Скрытый враг: проблема графитовой сетки и инструмента
Вы могли подумать, что главное — это марка чугуна (СЧ15, СЧ20, СЧ25). Безусловно, это важно. Но настоящий ад начинается при механической обработке. Серый чугун содержит графит. Для одних это плюс (самосмазываемость, легкость резания), для других — кошмар. Абразивный износ режущего инструмента при работе с некоторыми видами литья 2025–2026 годов выпуска вырос катастрофически.
Почему? Потому что многие литейные заводы, пытаясь сэкономить на шихте, начали использовать вторичное сырье сомнительного происхождения. В результате структура графита становится неравномерной. Фрезы тупятся в разы быстрее. И вот тут всплывает реальная цена. Завод, который предлагает вам самую низкую цену за деталь, скорее всего, использует старые станки и дешевый инструмент. Он закладывает в смету огромные потери на замену фрез, но не показывает это вам в коммерческом предложении. Или, что хуже, он экономит на инструменте, получая на выходе поверхность с микровыкрашиваниями.
Для прецизионных узлов это смертельно. Микротрещины вокруг графитовых включений под нагрузкой превращаются в очаги разрушения. Мой совет: требуйте протокол входного контроля материала и уточняйте, какой класс чистоты поверхности (Ra) они гарантируют без дополнительной притирки. Если вам обещают Ra 0.8 на сером чугуне за копейки — вас обманывают. Либо они врут о параметрах, либо скрывают реальные сроки.
Реальная картина цен и география производителей в РФ
Ценообразование в этой нише стало непрозрачным, как вода в Неве весной. Нет единого прайса. Стоимость формируется из трех компонентов: цена тонны жидкого металла, нормо-час работы ЧПУ и коэффициент сложности оснастки. В начале 2026 года мы наблюдаем интересный тренд: цена сырья стабилизировалась, но стоимость машино-часа взлетела на 25–30% из-за дефицита квалифицированных операторов и дороговизны импортного инструмента (даже параллельного импорта).
Где искать заказы? География сместилась. Традиционные гиганты в Центральной России перегружены оборонзаказом и крупными инфраструктурными проектами. Малые партии им просто не интересны — они будут лежать в очереди месяцами. Зато открылись новые возможности в регионах.
- Урал (Свердловская, Челябинская области): Здесь сосредоточена основная мощь. Заводы привыкли к тяжелому чугуну. Плюсы: отличная металлургическая база, понимание специфики. Минусы: высокая конкуренция за ресурсы, цены выше средних на 15%.
- Поволжье (Татарстан, Самарская область): Сильная автомобильная школа. Отлично справляются с серийными деталями средней сложности. Хорошее соотношение цена/качество для партий от 500 штук.
- Юг России (Краснодарский край, Ростов): Emerging market. Новые цеха с современным оборудованием, купленным в период 2023–2024 годов. Часто демпингуют, чтобы набрать портфель. Риски: меньше опыта со сложными сплавами, но энтузиазм компенсирует многое.
Важный момент: не верьте сайтам-агрегаторам, которые обещают «расчет за 5 минут». Алгоритмы не учитывают нюансов литья. Реальный расчет требует анализа чертежа технологом. Если менеджер называет цену сразу при первом звонке — бегите. Он либо не понял задачу, либо заложил риски «на глаз», и потом будет требовать доплаты.
Таблица: Ориентировочная стоимость обработки (без учета стоимости литья)
Чтобы вы хотя бы примерно понимали порядок цифр, мы свели данные по рынку на первый квартал 2026 года. Обратите внимание: это цена именно за механическую обработку уже готовой отливки. Стоимость самого чугуна считается отдельно и зависит от биржевых котировок.
| Тип детали | Сложность обработки | Ориентировочная цена (руб./шт.) | Срок исполнения (партия 50 шт.) | Типичные риски |
|---|---|---|---|---|
| Втулки, фланцы | Низкая (токарная) | 450 – 900 | 10–14 дней | Разброс твердости, быстрый износ резцов |
| Корпуса редукторов | Средняя (3-осевое фрезерование) | 2 500 – 4 800 | 20–25 дней | Деформация при зажиме, брак по соосности |
| Станины, направляющие | Высокая (5-осевое, шлифовка) | От 15 000 | 45–60 дней | Остаточные напряжения, необходимость ручной доводки |
| Сложные криволинейные формы | Экстремальная | Индивидуально (дорого) | От 2 месяцев | Высокий процент брака при первой попытке |
Цифры в таблице могут шокировать тех, кто привык к ценам 2021 года. Но давайте смотреть правде в глаза: дешевый чугун с плохой обработкой обойдется вам дороже из-за простоев оборудования клиента. Экономия на этапе закупки часто превращается в убытки на этапе эксплуатации.
Как выбрать завод и не попасть на скрытые платежи
Выбор подрядчика в текущих условиях — это не просто сравнение КП (коммерческих предложений). Это аудит. Вам нужно задать вопросы, которые обычно ставят менеджеров в тупик. Именно ответы на них покажут реальную компетентность исполнителя.
Первый вопрос: «Какой метод стабилизации отливок вы используете перед механической обработкой?». Если вам отвечают «естественное старение» (просто лежит на складе), для ответственных деталей в 2026 году это уже недостаточно. Нужен термоотпуск или вибрационная обработка. Второй вопрос: «Гарантируете ли вы сохранение геометрии после снятия 30% массы металла?». Серый чугун ведет себя непредсказуемо при глубоком фрезеровании. Завод должен иметь технологию поэтапной обработки с промежуточным контролем.
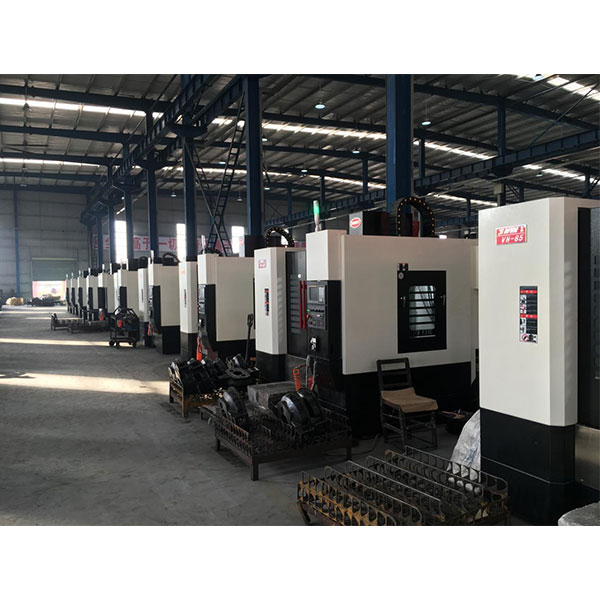
Также обратите внимание на парк станков. Наличие старых советских моделей с установленными новыми стойками ЧПУ — это палка о двух концах. Да, это дешевле. Но жесткость таких станков часто ниже, чем у современных аналогов, что критично для чистоты поверхности чугуна. Идеальный вариант для 2026 года — это российские сборные станки на китайских или тайваньских станинах с европейской электроникой. Они заняли нишу ушедших брендов и показывают достойные результаты.
И еще один момент, о котором молчат: гарантийные обязательства. В договоре должно быть четко прописано: кто оплачивает обратную логистику в случае брака? Кто несет ответственность, если деталь сломалась через месяц работы? Многие заводы пытаются переложить вину на «особенности материала». Требуйте включения пункта о независимой экспертизе в случае спора.
Логистика и упаковка: мелочи, которые стоят миллионов
Казалось бы, что тут сложного? Привезли и отдали. Но чугун — материал хрупкий. Ударные нагрузки при транспортировке могут создать невидимые трещины. В 2026 году мы видим рост случаев повреждения грузов из-за экономии на упаковке. Надежный завод никогда не отправит тяжелые детали россыпью в кузове. Обязательна деревянная обрешетка, индивидуальная фиксация каждой единицы и антикоррозийная консервация (учитывая влажность в пути).
Если вы заказываете партию из Сибири в Москву, учтите сезонный фактор. Зимой перепады температур в пути могут вызвать конденсат внутри упаковки, если использованы неправильные материалы. Ржавчина на сером чугуне появляется мгновенно. Убедитесь, что в спецификации указано использование ингибиторов коррозии или вакуумной упаковки для финишных деталей.
Прогноз: что ждать во второй половине 2026 года?
Ситуация на рынке не статична. Аналитики прогнозируют дальнейший рост спроса на внутреннее литье. Западные альтернативы окончательно стали экзотикой для единичных проектов. Китайские поставщики поднимают цены, чувствуя монополию на определенные виды сложного литья.
Моя ставка на ближайший год — консолидация. Мелкие литейки, не способные инвестировать в современные системы контроля качества и ЧПУ, начнут закрываться или становиться субподрядчиками крупных холдингов. Это значит, что выбор надежных партнеров сузится, но качество услуг у оставшихся игроков вырастет. Конкуренция сместится из плоскости «кто дешевле» в плоскость «кто быстрее и технологичнее».
Также стоит ожидать внедрения гибридных технологий. Например, наплавка износоустойчивых сплавов на чугунные детали прямо в процессе производства. Это позволит удешевить конструкцию, делая основу из дешевого серого чугуна, а рабочие поверхности — из дорогих композитов. Заводы, которые первыми освоят эту связку, получат огромное преимущество.
Не ждите, пока цены вырастут еще на 20%. Если у вас есть проект, требующий деталей из серого чугуна с механической обработкой с ЧПУ, начинайте аудит площадок прямо сейчас. Заключайте долгосрочные контракты с фиксацией курса или формулой цены. Рынок стал слишком волатильным, чтобы играть в одиночку. Сотрудничество с заводом, который готов разделить с вами риски и инвестировать в оснастку под вашу задачу — это единственная стратегия выживания в новом промышленном ландшафте России.
Помните: в мире, где цепочки поставок рвутся ежедневно, возможность произвести качественную деталь за 3000 километров от вашего офиса, контролируя каждый этап, стоит гораздо больше, чем гипотетическая экономия 10% на сомнительном импорте. Доверяйте, но проверяйте. И всегда требуйте образец перед запуском серии. Это правило, которое не устареет никогда.